Postes à souder
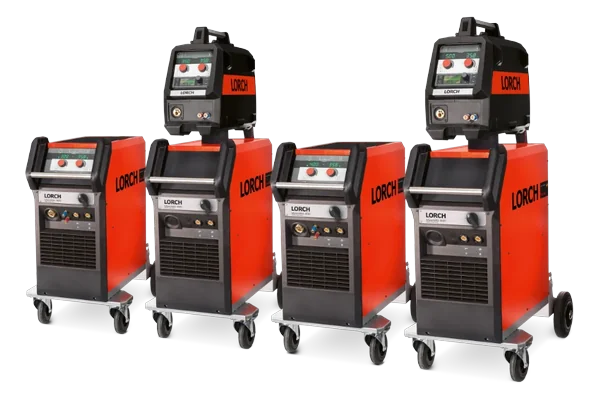
MIG‑MAG, TIG, à l’électrode, multiprocédés : Lorch, Weco, Easyweld.
Un aperçu de nos principales gammes. Une question sur un produit, une compatibilité ou une quantité : notre équipe vous répond.
MIG‑MAG, TIG, à l’électrode, multiprocédés : Lorch, Weco, Easyweld.

Fils, électrodes, baguettes TIG, brasures.
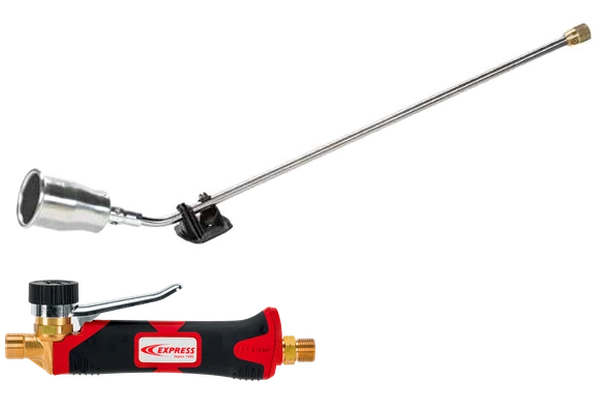
Chalumeaux, détendeurs et sécurités.
Voir les produits
Torches, tubes contact, buses, électrodes tungstène.
Masques, gants, vestes, écrans et rideaux de soudage.
Masques Speedglas 3M
Argon, mélanges et gaz techniques Air Products.
Voir les gaz Air ProductsDécoupeurs plasma Hypertherm Powermax, du poste portable à compresseur intégré au 125 A, avec leurs torches et consommables d’origine.
Voir la famille Découpe plasma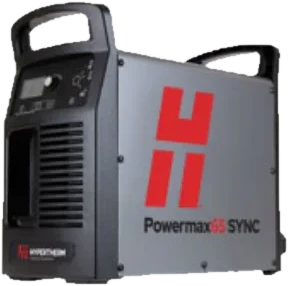
Les postes que nous vous proposons à Florange, avec leur fiche technique. Pour un prix ou la disponibilité, ajoutez le poste à votre panier devis ou appelez‑nous au 03 82 55 41 50.
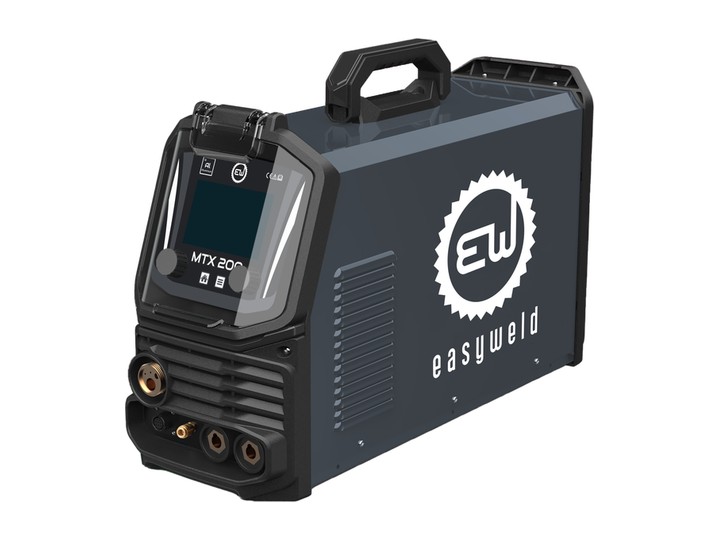
Poste multiprocédé 230 V qui soude en MIG‑MAG et en TIG HF : MIG‑MAG pulsé et double pulse, TIG AC/DC à amorçage haute fréquence (sans contact, pas d’amorçage au toucher) pour l’aluminium et l’inox, et électrode. 30 à 200 A, écran couleur, torches MIG et TIG fournies.
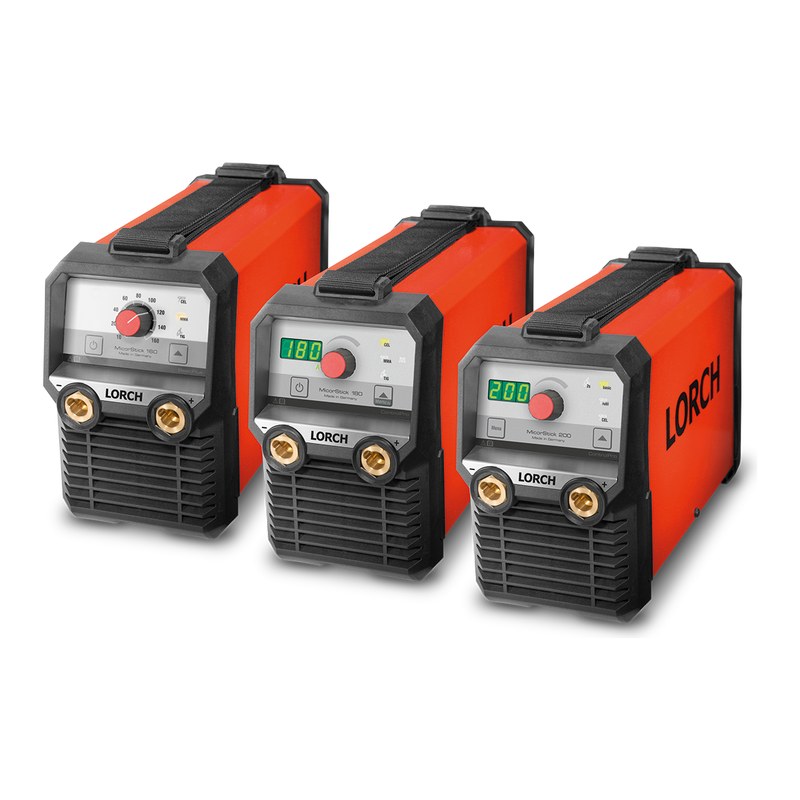
Poste électrode portable 230 V, 10 à 160 A, électrodes Ø 1,5 à 4,0 mm, soudage TIG par amorçage au contact (ContacTIG). Réglage à un seul bouton, 4,9 kg avec sa sangle de transport.
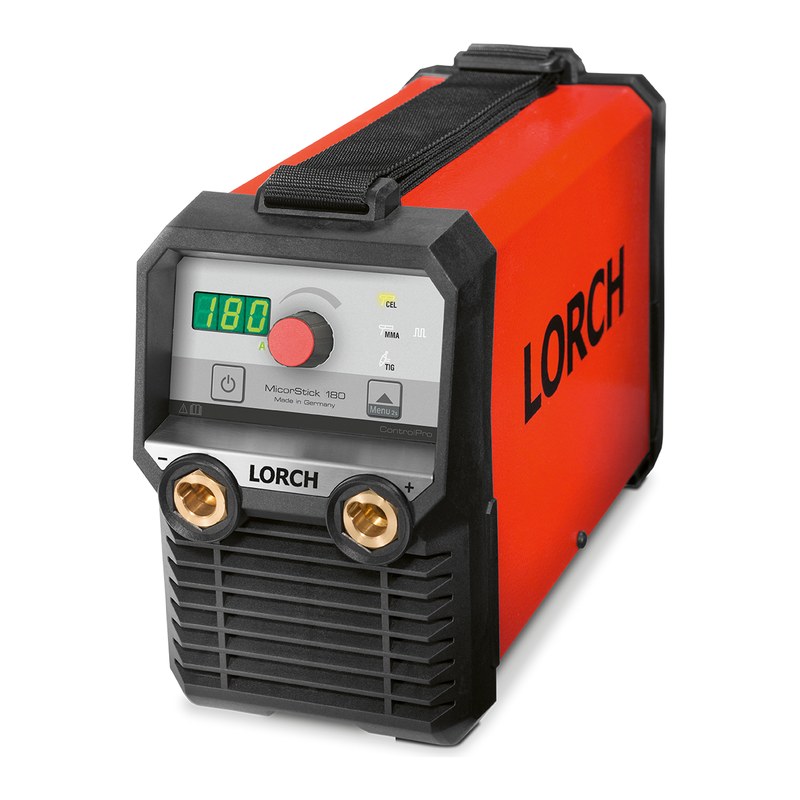
Poste électrode portable 230 V, 10 à 180 A, électrodes jusqu’à Ø 4,0 mm, afficheur en ampères, fonction pulsée et TIG ContacTIG.
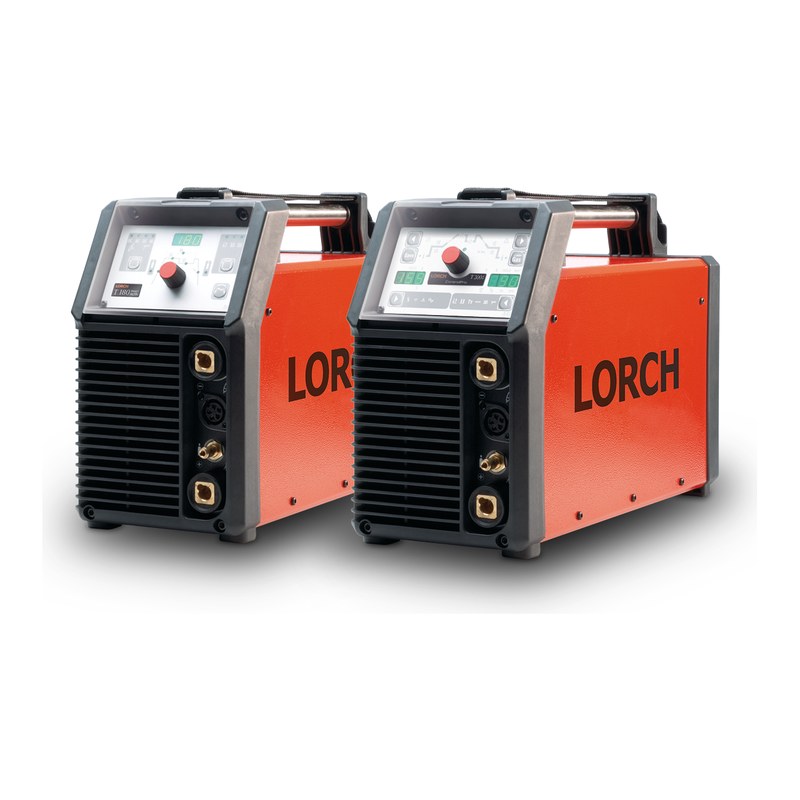
Poste TIG courant continu 230 V, 3 à 180 A, pulsé, affichage numérique en ampères, connecteur de télécommande ; soude aussi à l’électrode.

Poste TIG courant continu 400 V triphasé, 5 à 250 A, pulsé, affichage numérique en ampères, connecteur de télécommande ; soude aussi à l’électrode.
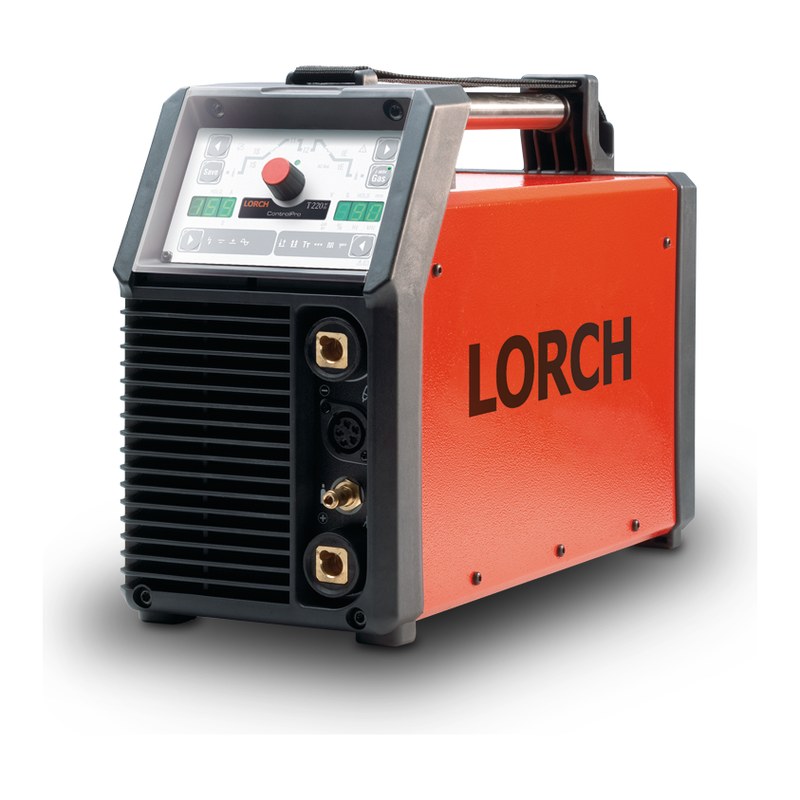
Poste TIG alternatif et continu 230 V pour l’aluminium et l’acier, 3 à 220 A, pulsé, affichage volts et ampères, mémoire de 100 tâches de soudage (Tiptronic).
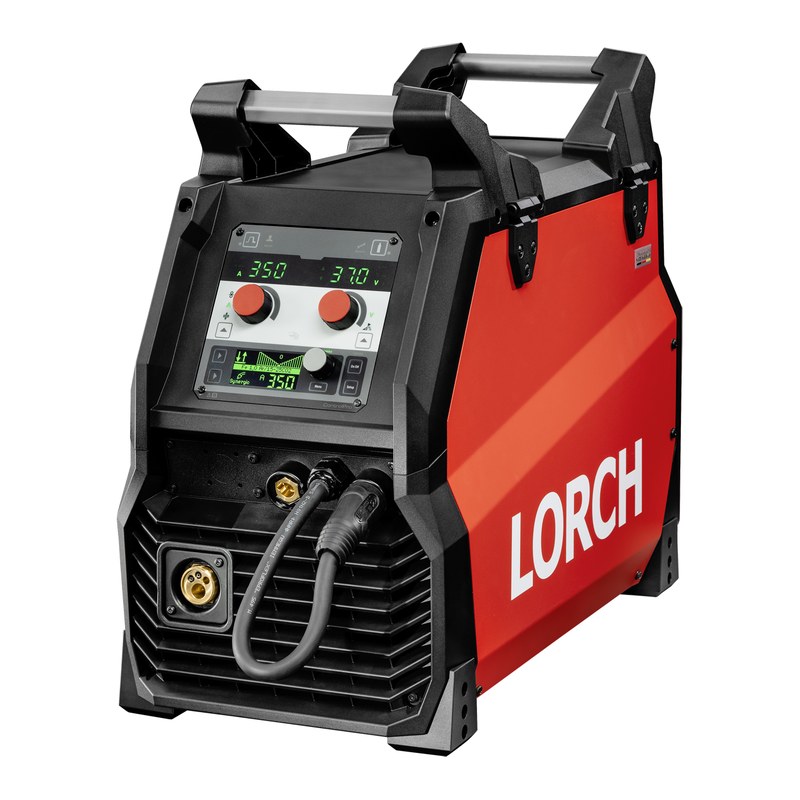
Poste MIG‑MAG compact et transportable de la série MicorMIG, 400 V triphasé, commande ControlPro avec synergie et mémoire de 100 tâches (Tiptronic). Versions 300 A et 350 A.

Poste MIG‑MAG atelier 400 V, 30 à 400 A, livré avec son coffret dévidoir, refroidissement eau et faisceau de 5 m. Synergie, mémoire de 100 tâches, écran OLED.
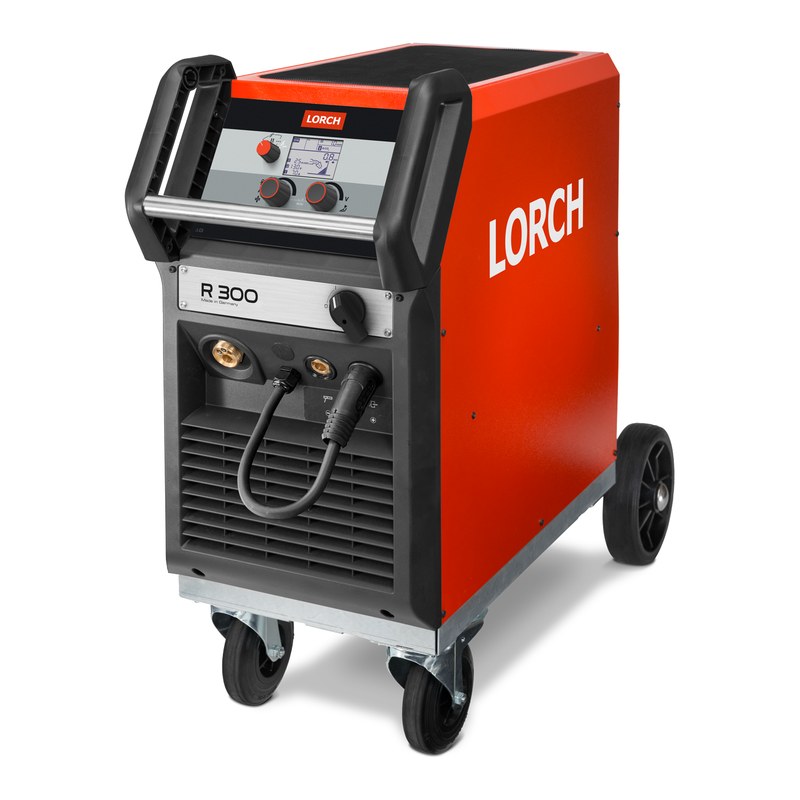
Poste MIG‑MAG d’atelier sur roues, 20 à 290 A, pour l’acier, l’inox et l’aluminium, avec inversion de polarité. Livré avec son pack d’accessoires 25/4.
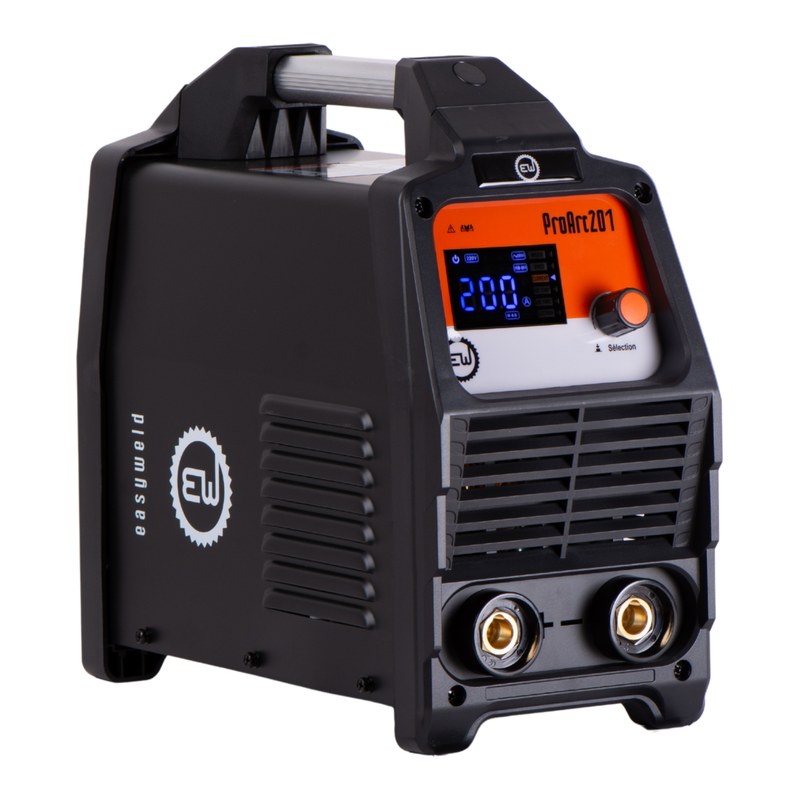
Poste électrode portable 230 V, 30 à 200 A, écran LCD couleur, Arc Force et Hot Start réglables, TIG Lift Arc. Livré en mallette avec ses câbles.

Poste TIG courant continu 230 V, 10 à 200 A, pulsé, pour tous les métaux sauf l’aluminium, avec position électrode. Livré en mallette avec torche, câbles et tuyau de gaz.
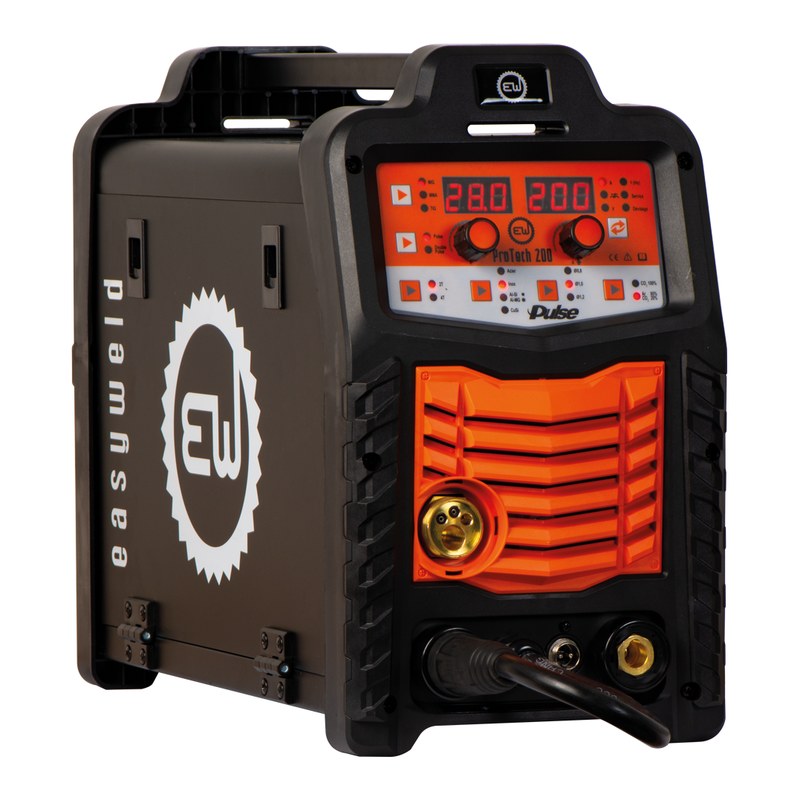
Poste MIG‑MAG 230 V livré en pack avec sa torche MIG de 3 m et son câble de masse.
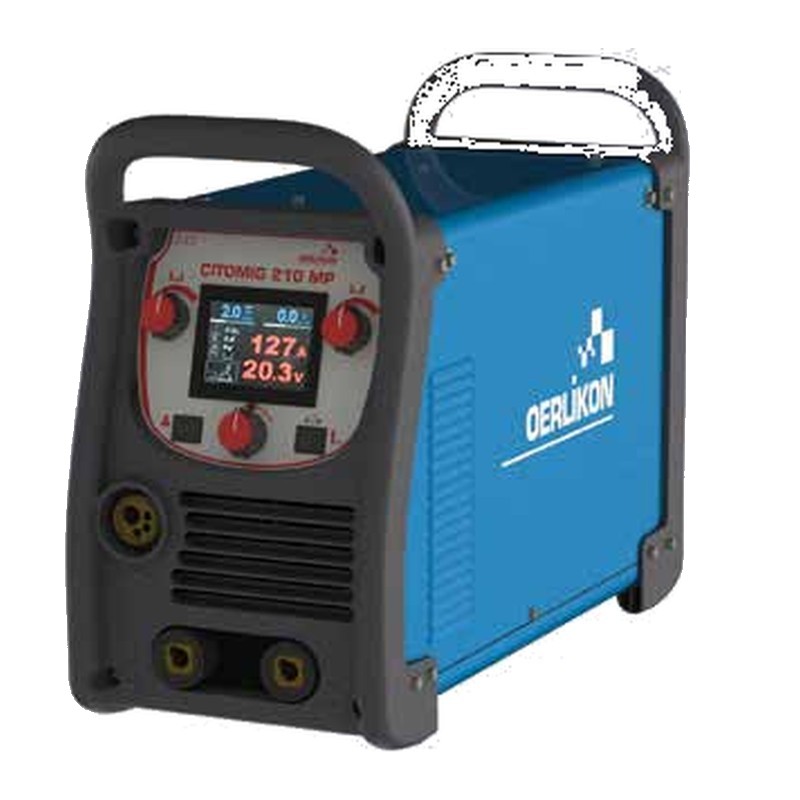
Poste compact multiprocédé 115/230 V : MIG‑MAG manuel et synergique, fil fourré, électrode et TIG lift, 20 à 200 A, écran couleur ; acier, inox et aluminium. Compatible groupe électrogène grâce à la correction du facteur de puissance.
Choisissez votre activité, le type de poste si vous le connaissez déjà, puis ajustez la matière, l’épaisseur et l’alimentation : on vous indique le procédé adapté et nos postes Lorch, Weco et Easyweld qui y répondent.
Le fil avance tout seul : rapide, facile à prendre en main, le procédé d’atelier par excellence pour l’acier, de la tôle fine aux fortes épaisseurs.
Sélection indicative établie d’après les fiches des fabricants. Versions, accessoires et disponibilité : demandez à notre équipe, au comptoir ou par téléphone.
03 82 55 41 50Électrodes, baguettes TIG, fils MIG et fourrés, brasures et décapants que nous vendons, avec leurs références et leurs fiches techniques. Quand seul le diamètre ou le conditionnement change, une seule case regroupe les versions ; la fiche de chaque article donne ses caractéristiques. Pour un prix ou la disponibilité, ajoutez les articles à votre panier devis ou appelez‑nous au 03 82 55 41 50.
Électrode rutilo‑cellulosique universelle pour le soudage des aciers courants en toutes positions. Bonne maniabilité, laitier facile à décrocher et utilisation possible sur des générateurs à faible tension à vide.
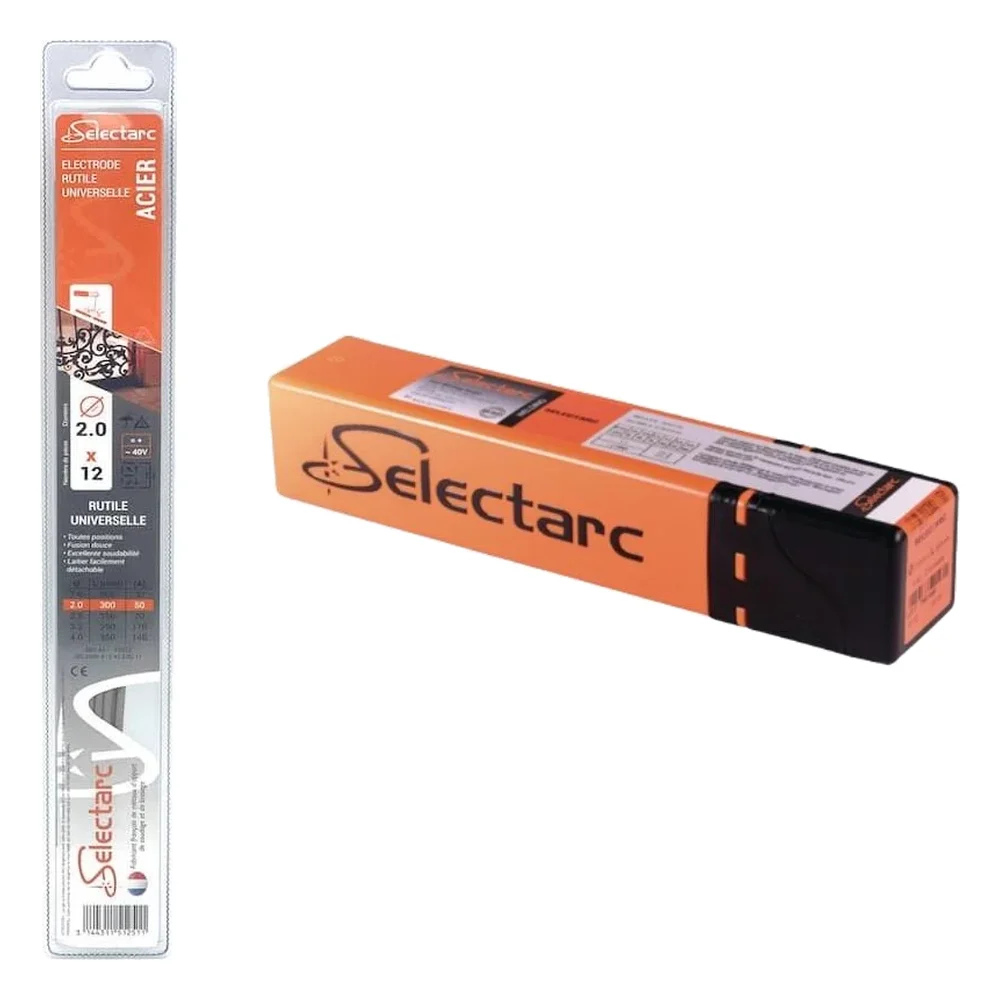
Électrode rutile universelle pour le soudage en toutes positions des aciers de construction, tubes et tôles. Fusion agréable, laitier facile à retirer ; particulièrement adaptée aux postes à très basse tension à vide.
Électrode rutile universelle pour le soudage en toutes positions des aciers courants, en chaudronnerie, serrurerie, tôlerie, charpente, constructions métalliques, réservoirs, tuyauteries et travaux de réparation.
Électrode rutile universelle pour toutes positions, y compris verticale descendante. Amorçage facile, arc stable sans projections, laitier auto‑détachable, bonne pénétration et bonne tolérance aux pièces peintes, grasses ou rouillées.
Électrode rutile à enrobage épais pour structures en acier destinées à la galvanisation et cuves de galvanisation. Faible teneur en silicium et manganèse : ni surépaisseur ni différence d’aspect du zinc au droit de la soudure.
Électrode rutilo‑cellulosique toutes positions, facile à manier, pour charpentes moyennes et légères, réservoirs et structures tubulaires. Bel aspect de cordon, arc doux et laitier qui se détache facilement.
Électrode rutilo‑cellulosique toutes positions, facile d’emploi, y compris en angle vertical descendant, et tolérante aux pièces mal préparées. Cordons plats ou légèrement convexes, laitier facile à détacher.
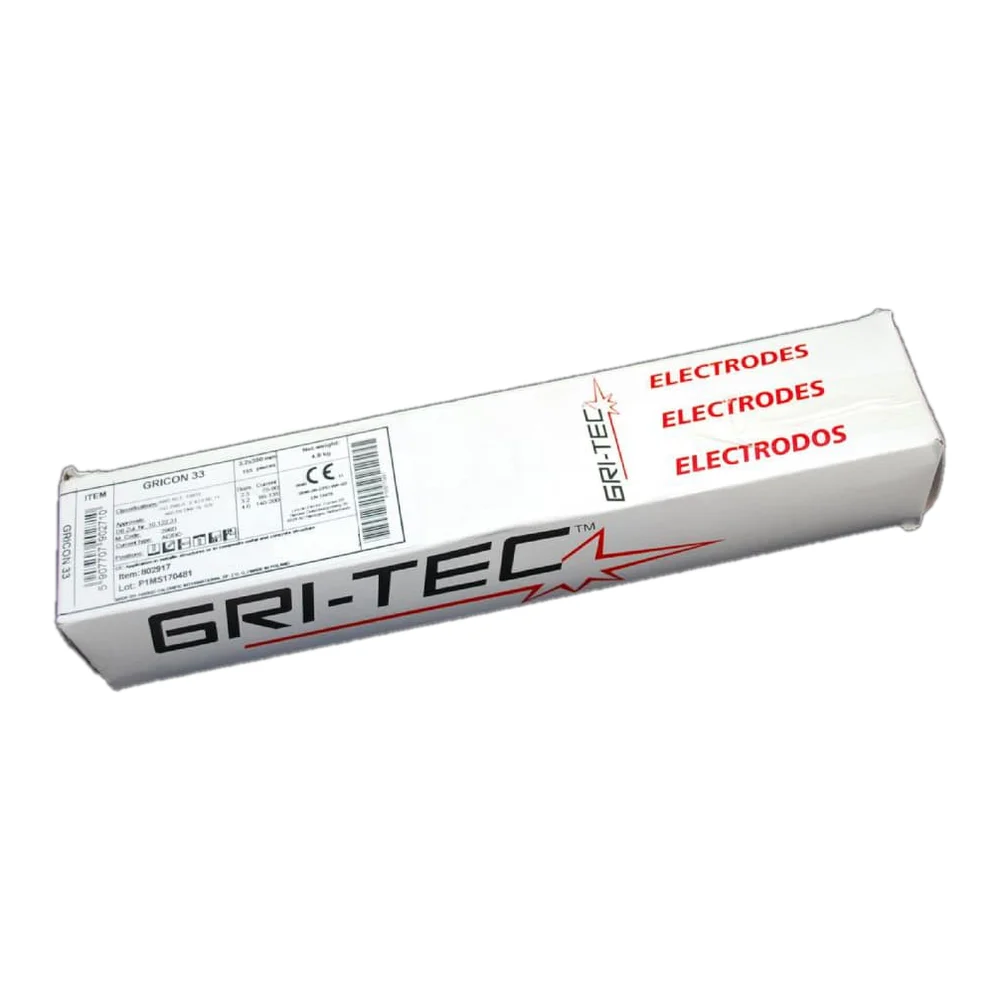
Électrode rutile Gricon 33 (AWS E6013) de 2,5 × 350 mm, en étui de 235 électrodes (4,8 kg).
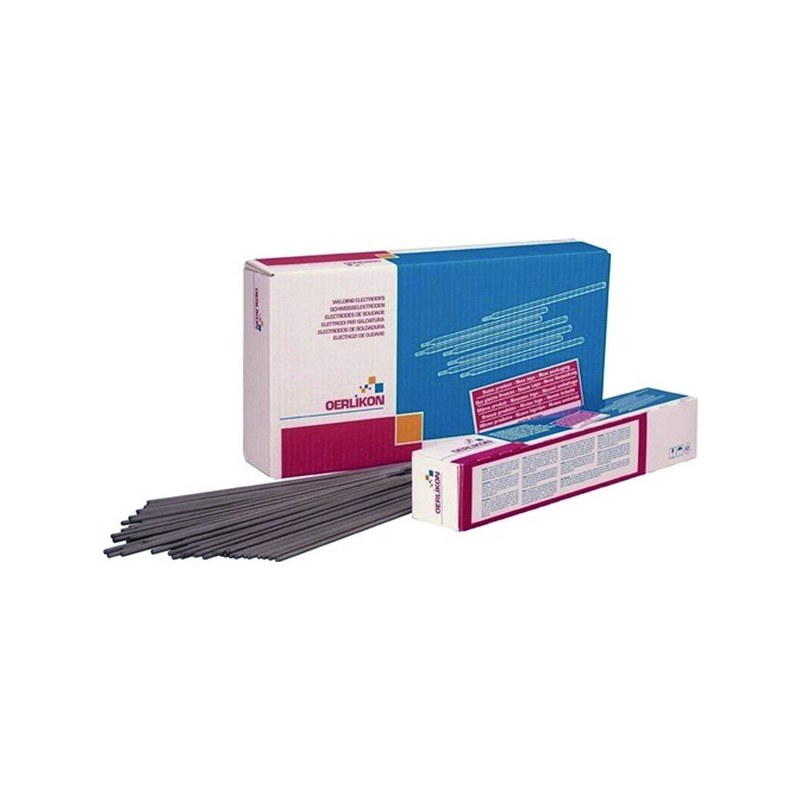
Électrode rutilo‑cellulosique universelle, toutes positions y compris en verticale descendante, facile à utiliser même sur des tôles rouillées, calaminées ou mal préparées : entretien, réservoirs, tuyauteries, constructions tubulaires. Cordons plats, laitier facile à éliminer.
Électrode basique universelle à rendement de 115 % pour assemblages très sollicités ou bridés : châssis, charpentes lourdes, construction navale, appareils sous pression. Bonne résilience jusqu’à −60 °C et bonne tenue à la fissuration à froid.
Électrode basique à double enrobage pour constructions métalliques et réparations, passes de pénétration et joints mal préparés. Arc stable en toutes positions, peu de projections et laitier facile à décrocher.
Électrode basique universelle à rendement de 115 % pour assemblages fortement sollicités ou bridés : châssis, charpentes lourdes, construction navale, appareils à pression. Résilience jusqu’à −50 °C et bonne tenue à la fissuration à froid.
Électrode basique pour le soudage des aciers à grains fins et faiblement alliés à très haute limite élastique et des appareils à pression, en service de −40 à +450 °C. Très bas hydrogène diffusible et bonne qualité radiographique.
Électrode basique bas hydrogène au molybdène pour aciers et tubes de chaudières et d’appareils à pression en service jusqu’à 500 °C. Bonne résistance à l’hydrogène, fusion douce, laitier facile à enlever et bel aspect du cordon.
Électrode basique bas hydrogène déposant un acier au cuivre, nickel et chrome, pour le soudage des aciers résistant à la corrosion atmosphérique : ponts, construction navale, cuves, bardages, glissières de sécurité, pylônes.
Électrode basique bas hydrogène pour joints tenaces et sans fissures sur aciers non alliés, y compris à carbone élevé, et pour couches tampons. Arc stable, qualité radiographique, dépôt sans porosité et bon détachement du laitier.

Électrode basique très bas hydrogène pour la construction navale et la construction métallique légère. Peu de projections, bon mouillage, bon contrôle du bain, un seul réglage d’intensité pour toutes les positions et rendement de 120 %.
Électrode rutilo‑basique pour le soudage des aciers inoxydables austénitiques de type 18/8 : tubes, cuves, échangeurs, tuyauteries. Fusion douce sans projections, bon détachement du laitier, service de −196 à +350 °C.
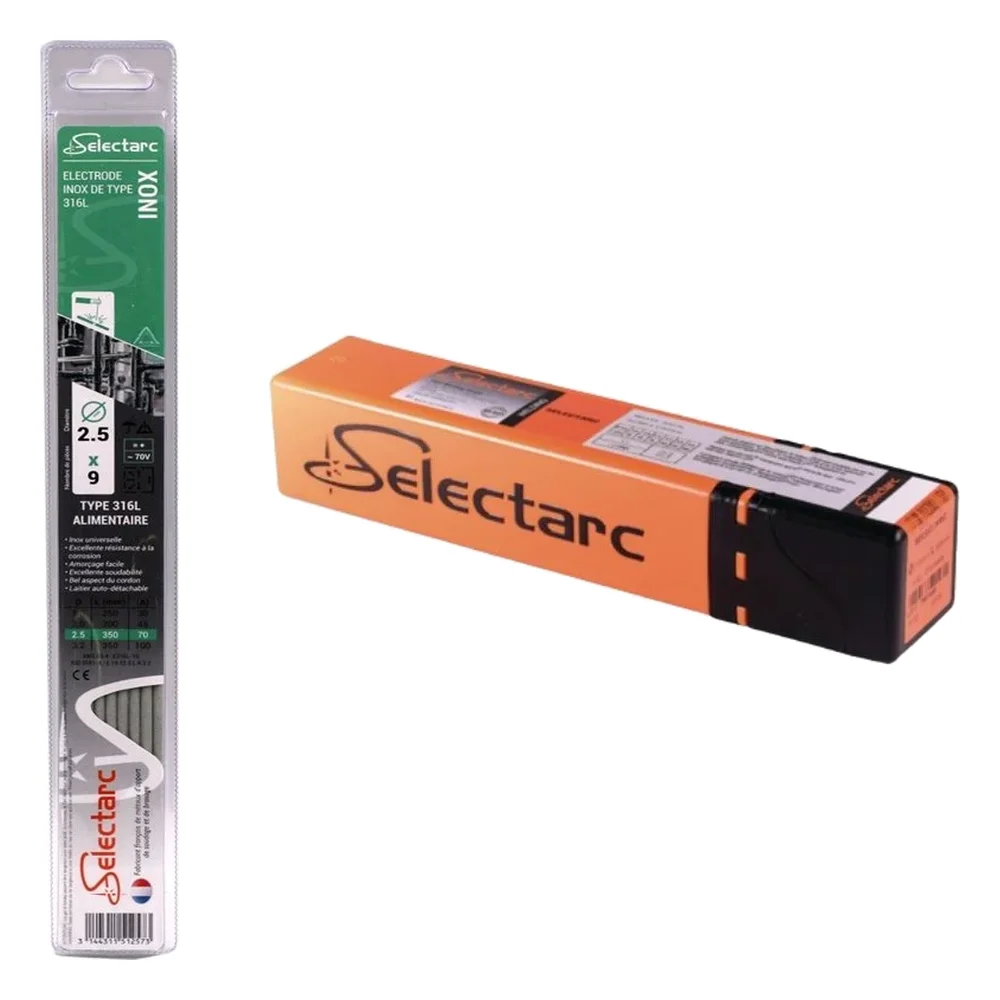
Électrode rutilo‑basique au molybdène pour le soudage et le rechargement des inox austénitiques Cr‑Ni‑Mo non stabilisés : chimie, pétrochimie, milieu marin, agroalimentaire, réservoirs, tuyauteries et échangeurs.
Électrode rutilo‑basique pour assemblages hétérogènes (inox sur aciers alliés), aciers réfractaires, sous‑couche avant rechargement dur, réparation d’engins de travaux publics et couche intermédiaire sur aciers plaqués 18/8.
Électrode rutilo‑basique déposant un acier austénitique réfractaire résistant à la corrosion et à l’oxydation jusqu’à 1 200 °C, pour chaudières, pétrochimie, fours et équipements thermiques. Bonne tenue à la fissuration à chaud.
Électrode rutilo‑basique austéno‑ferritique pour assemblages hétérogènes et aciers difficiles à souder (aciers à outils, au manganèse, moulés, à ressorts) et sous‑couche avant rechargement dur. Forte résistance à la fissuration, laitier auto‑détachable.
Électrode rutilo‑basique à haut rendement (160 %) pour l’assemblage et le rechargement des aciers au manganèse, les assemblages hétérogènes, la sous‑couche avant rechargement dur et la réparation de pièces soumises aux chocs.
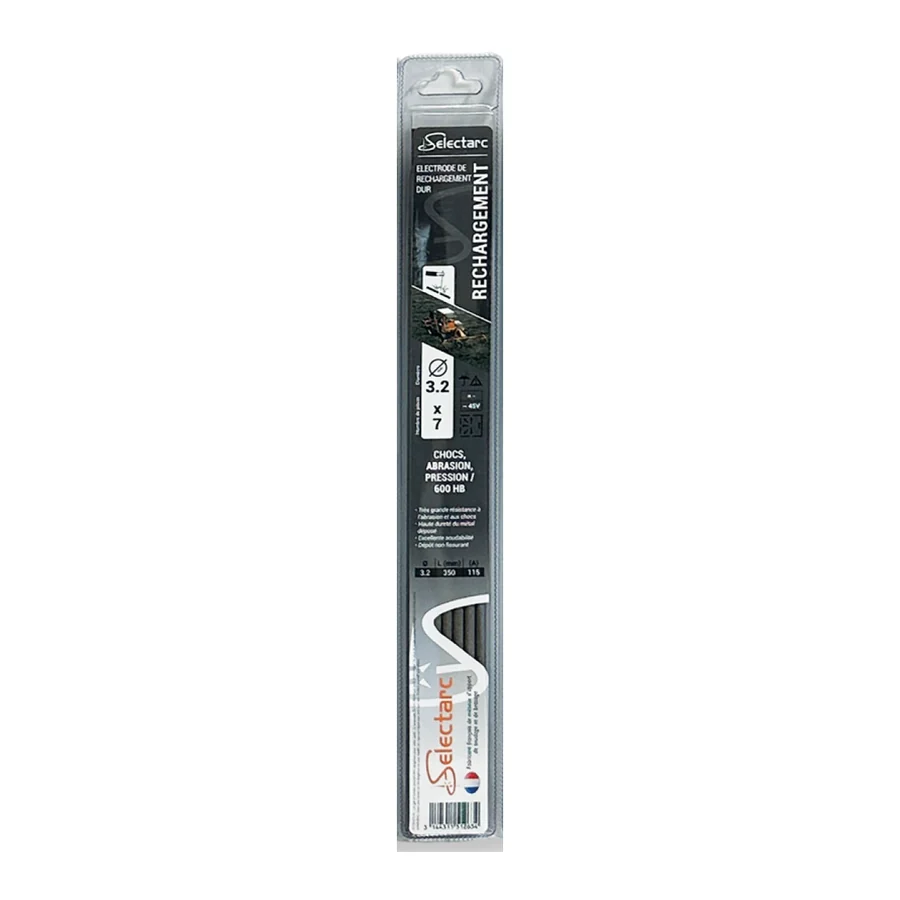
Électrode rutilo‑basique de rechargement dur pour pièces de machines et outils soumis à forte abrasion, pressions et chocs : godets et dents, matériel d’excavation, vis transporteuses, maillons de chenilles, cônes de concassage.
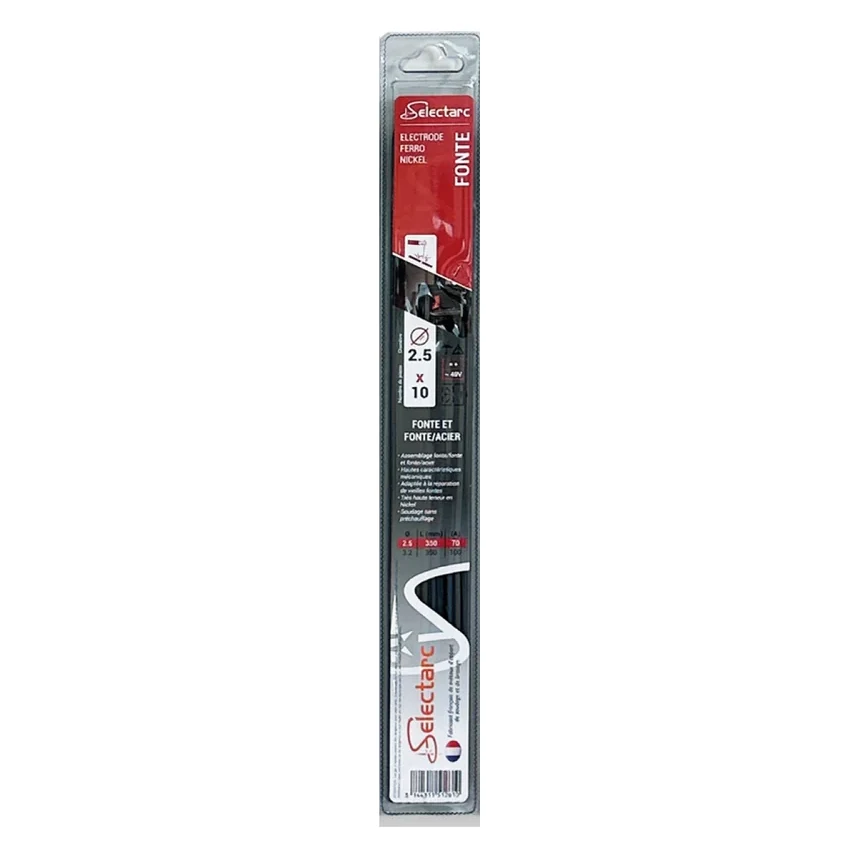
Électrode graphito‑basique ferro‑nickel (environ 60 % Ni) pour l’assemblage et la réparation des fontes à graphite sphéroïdal ou fortement sollicitées et des assemblages fonte‑acier : blocs moteurs, bâtis, corps de pompes et de vannes.

Électrode aluminium à 5 % de silicium pour l’assemblage et la réparation des pièces en aluminium et alliages (AlSi, AlSiMg, AlZnMg…) : pièces de fonderie, blocs moteurs, culasses, cuves, citernes, bennes de camions.
Électrode de découpage et de perçage à l’arc pour tous métaux, y compris inox, fontes et alliages cuivreux : tôles, fers plats, profilés, tubes, brides. Souffle puissant pour une grande vitesse d’enlèvement de métal.
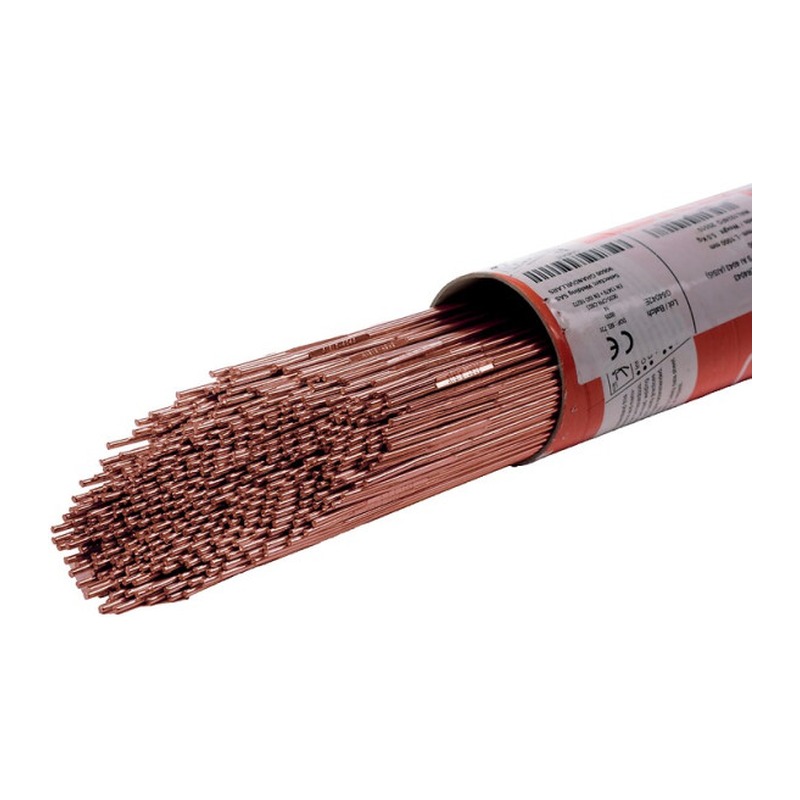
Baguette d’apport cuivrée pour le soudage TIG des aciers de construction de type S355, adaptée aux passes de pénétration et de fond en tuyauterie et aux soudures de haute qualité soumises à contrôles.
Baguette d’apport cuivrée pour le soudage TIG des aciers au carbone et au carbone‑manganèse, adaptée aux tôles galvanisées ou prépeintes, avec un bel aspect de cordon, pour tuyauterie, chaudières, réservoirs et construction métallique.
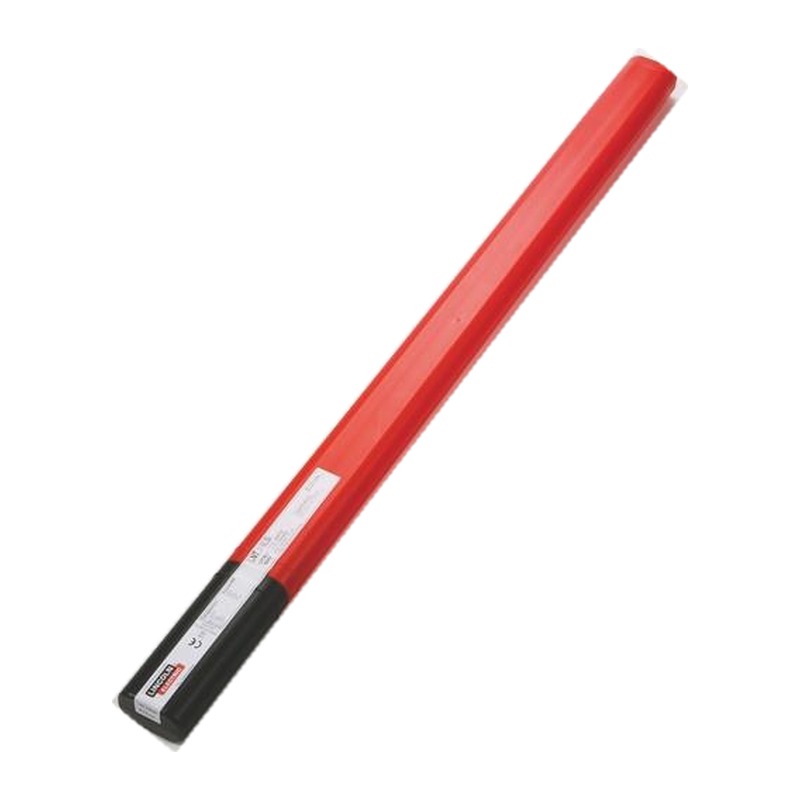
Baguette TIG pour aciers doux et C‑Mn, offrant de bonnes propriétés mécaniques et une excellente ténacité jusqu’à −50 °C, avec un arc stable, pour la construction métallique générale et les chaudières.
Baguette d’apport cuivrée pour le soudage TIG des aciers faiblement alliés à 1,25 % de chrome et 0,5 % de molybdène, résistant au fluage jusqu’à 550 °C, pour l’industrie chimique et pétrochimique.
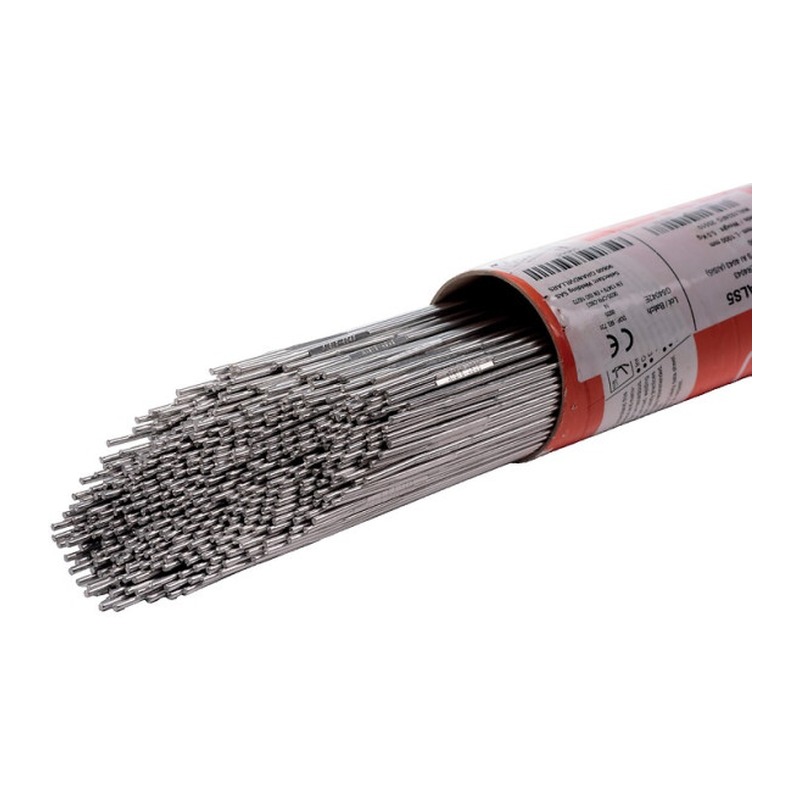
Baguette d’apport pour le soudage TIG en courant alternatif des alliages aluminium‑magnésium à 5 % de magnésium, homogènes ou hétérogènes, offrant une bonne résistance à la corrosion en eau de mer et de très bonnes propriétés mécaniques.

Baguette d’apport à bas carbone pour le soudage TIG des aciers inoxydables 304 et 304L, ainsi que des nuances stabilisées 321 et 347, pour la chaudronnerie, la tuyauterie et les appareils sous pression.
Baguette d’apport à bas carbone pour le soudage TIG des inox 309 et 309L et des assemblages hétérogènes inox‑acier ; sa teneur en ferrite d’environ 12 % tolère une forte dilution sans risque notable de fissuration.
Baguette d’apport à bas carbone pour le soudage TIG des aciers inoxydables 316 et 316L, ainsi que des nuances sans molybdène 304 et 304L, pour les assemblages courants en inox.
Baguette d’apport pour le soudage TIG des aciers austénitiques au manganèse, donnant un dépôt inoxydable, amagnétique, insensible à la fissuration et auto‑écrouissable, également utilisée en sous‑couche avant rechargement.
Baguette d’apport à bas carbone pour le soudage TIG des inox totalement austénitiques de type 904L, très résistante à la corrosion par piqûres et caverneuse en milieux réducteurs (acides sulfurique, phosphorique, organiques).
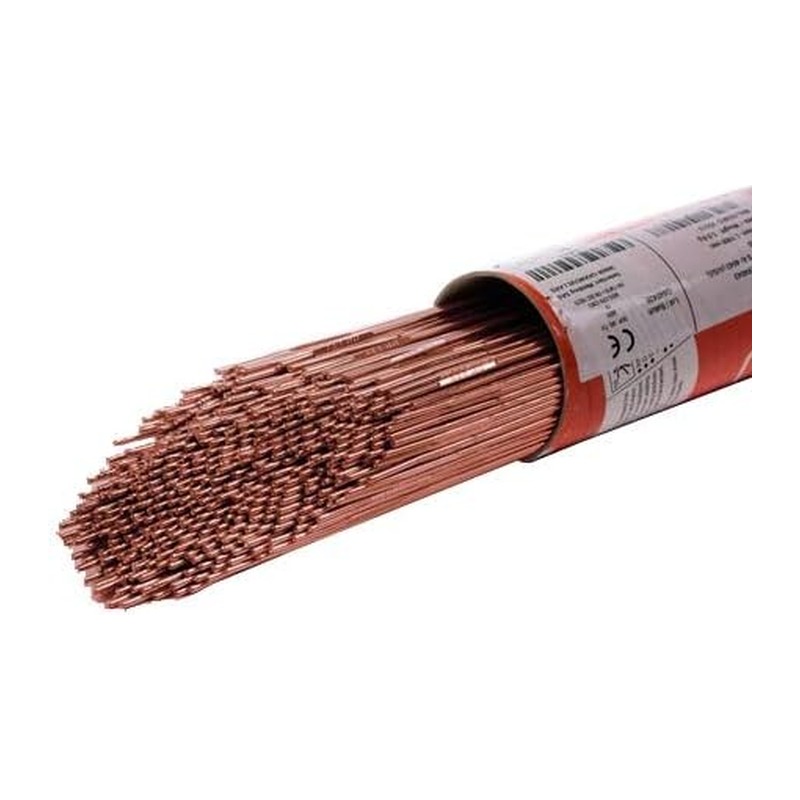
Baguette d’apport pour le soudage TIG des alliages cuivre‑silicium et cuivre‑manganèse, entre eux ou avec des aciers courants, et des tôles revêtues galvanisées, notamment dans l’industrie automobile.
Baguettes d’acier de 1 000 mm pour le soudage au chalumeau oxyacétylénique, en étui de 5 kg, du Ø 2,0 au Ø 3,0 mm.
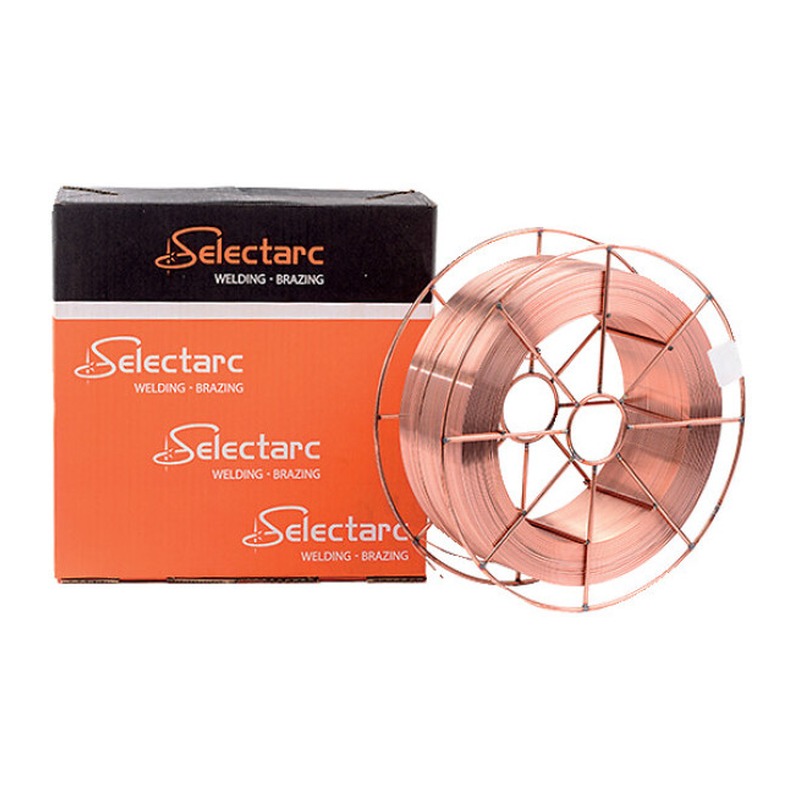
Fil plein cuivré pour le soudage MAG des aciers de construction de type E36 et similaires, sous mélange argon‑CO2 ou CO2 pur, pour la construction automobile, ferroviaire et navale et le matériel de travaux publics.
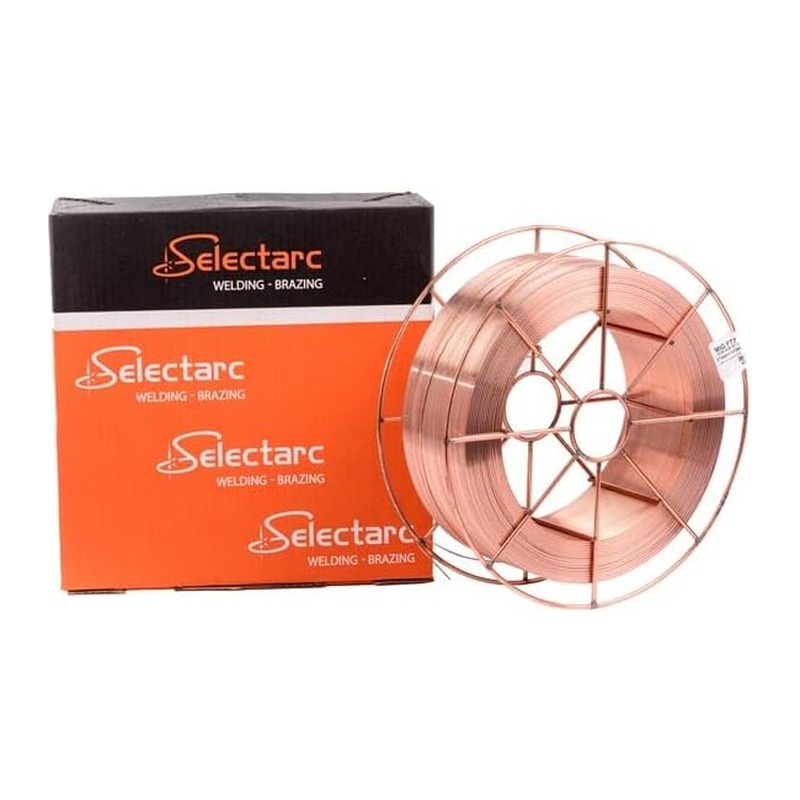
Fil MIG acier SG2 de Ø 0,6 mm en bobine de 5 kg.
Fil plein cuivré pour le soudage MAG sous argon‑CO2 des aciers au carbone faiblement alliés au molybdène, résistant au fluage jusqu’à environ 500 °C, pour la tuyauterie et les chaudières.
Fil plein cuivré pour le soudage MAG sous argon‑oxygène des aciers faiblement alliés à 1,25 % de chrome et 0,5 % de molybdène, résistant au fluage jusqu’à 550 °C, pour la chimie et la pétrochimie.
Fil plein cuivré faiblement allié au cuivre, au nickel et au chrome pour le soudage MAG des aciers de construction résistant à la corrosion atmosphérique, pour ouvrages publics, ponts et chaussées et applications marines.
Fil plein cuivré faiblement allié au nickel et au molybdène pour le soudage MAG des aciers à haute limite élastique, avec une bonne résilience jusqu’à −50 °C, pour l’offshore, la pétrochimie et les engins de levage.
Fil plein cuivré pour le soudage MAG des aciers de construction courants de type E24, utilisable aussi sur tôles galvanisées, sous mélange argon‑CO2 ou CO2 pur, en construction métallique et appareils à pression.
Fil plein pour le soudage MIG des alliages aluminium‑magnésium à 5 % de magnésium, homogènes ou hétérogènes, offrant une bonne résistance à la corrosion en eau de mer et de bonnes propriétés mécaniques.
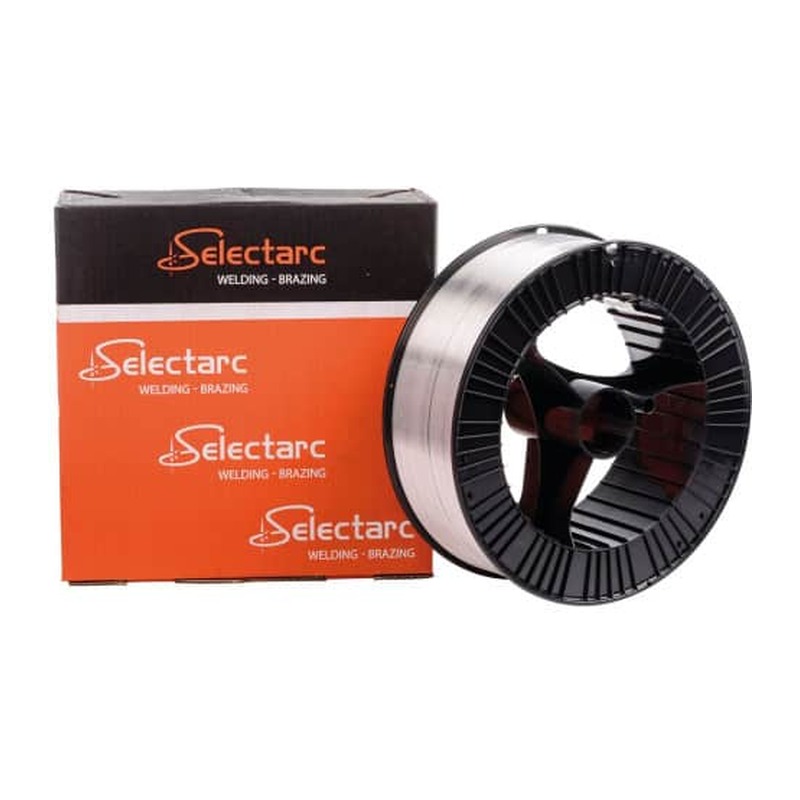
Fil MIG aluminium AlMg5Cr en bobines de 0,5 kg ou 6 kg, du Ø 0,8 au Ø 1,2 mm.
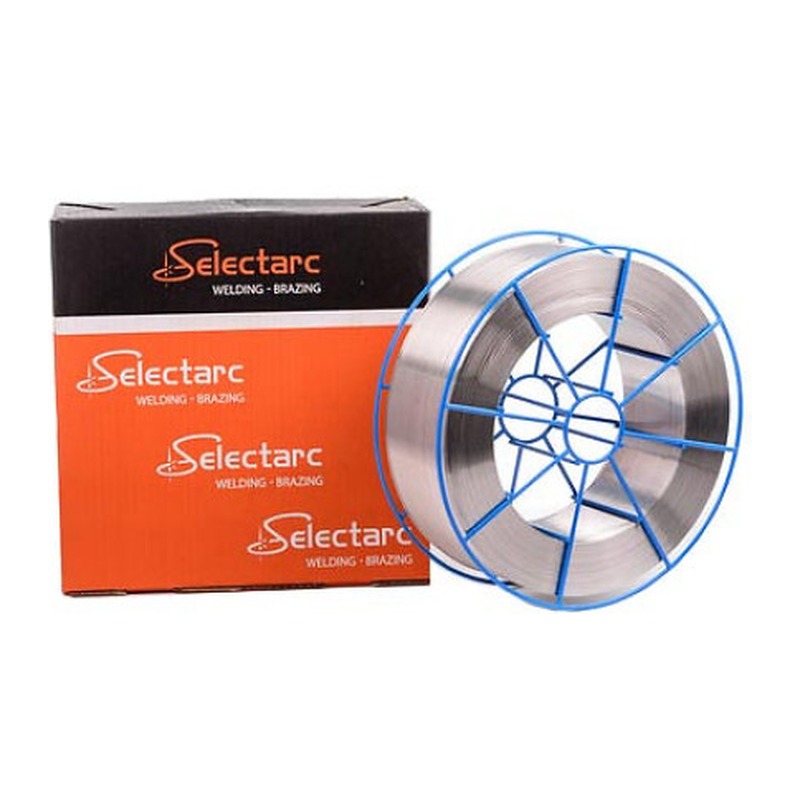
Fil plein pour le soudage MIG des aciers austénitiques au manganèse, donnant un dépôt inoxydable, amagnétique et résistant à la fissuration, également utilisé en sous‑couche avant rechargement.
Fil plein à bas carbone et à teneur en silicium augmentée pour le soudage MIG des inox austénitiques 304, 304L, 321 et 347, en chaudronnerie, tuyauterie et appareils sous pression.
Fils MIG inox 308LSi et 309LSi de Ø 1,2 mm en bobine de 15 kg.
Fil plein à bas carbone dopé au silicium pour le soudage MIG des inox 309 et 309L et des assemblages hétérogènes inox‑acier ; sa forte teneur en ferrite tolère une dilution importante sans risque notable de fissuration.
Fil plein pour le soudage MIG des aciers inoxydables austénitiques réfractaires de type 310 et des assemblages réfractaire‑inox, résistant à l’oxydation jusqu’à environ 1 000 °C.
Fils pleins à bas carbone pour le soudage MIG des inox 316 et 316L, ainsi que 304 et 304L, pour la chaudronnerie, la tuyauterie, les appareils sous pression, la chimie, la pétrochimie et l’agroalimentaire.
Fil plein à bas carbone pour le soudage MIG des inox totalement austénitiques de type 904L, très résistant à la corrosion par piqûres et caverneuse en milieux réducteurs (acides sulfurique, phosphorique, organiques).
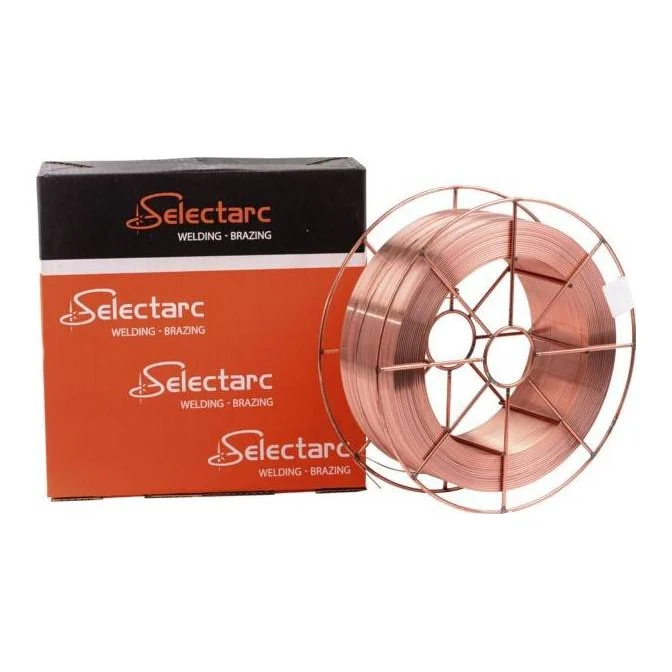
Fil plein cuivré pour le rechargement MIG de pièces soumises aux chocs et à une abrasion moyenne, donnant un dépôt d’environ 60 HRC, pour mines, carrières, fonderies, cimenteries et matériel de travaux publics.
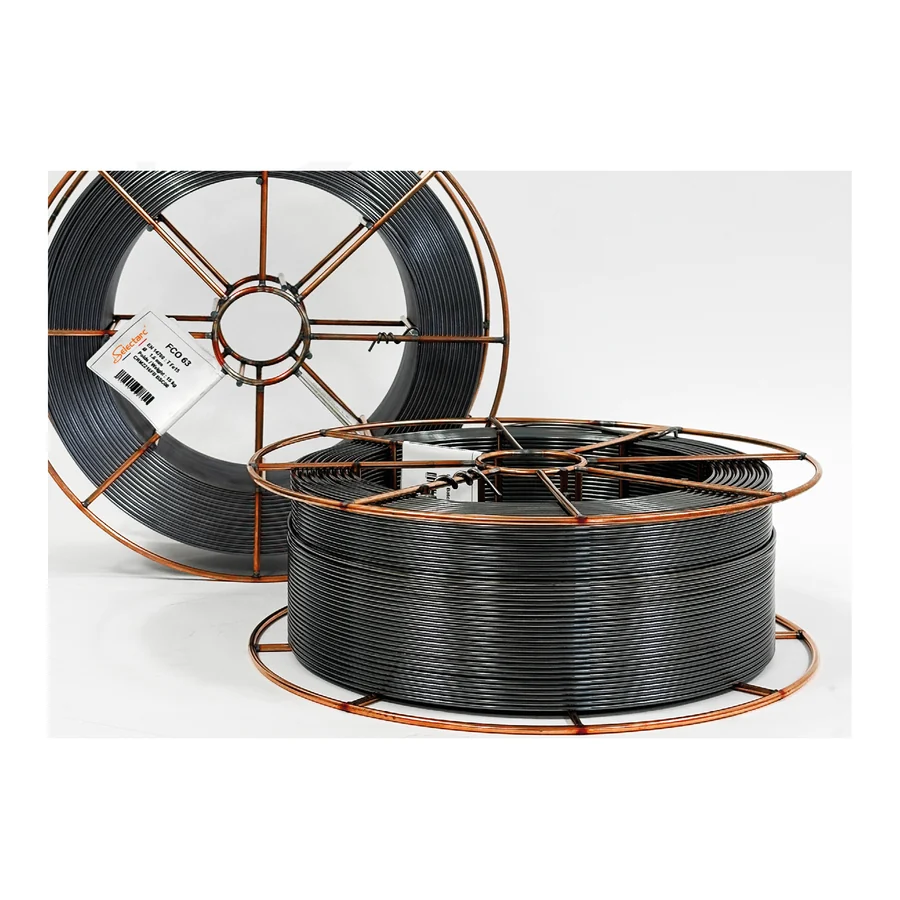
Fil fourré « Open Arc » pour le soudage sans gaz de protection des aciers au carbone et au carbone‑manganèse en toutes positions, surtout en monopasse, avec un laitier facile à éliminer.
Fil fourré à poudre métallique, sans laitier, pour le soudage sous argon‑CO2 des aciers non alliés de type C‑Mn en toutes positions sauf verticale descendante, avec un arc stable et peu de projections.
Fil fourré de rechargement A740 M de Ø 1,2 mm en bobine de 16 kg.
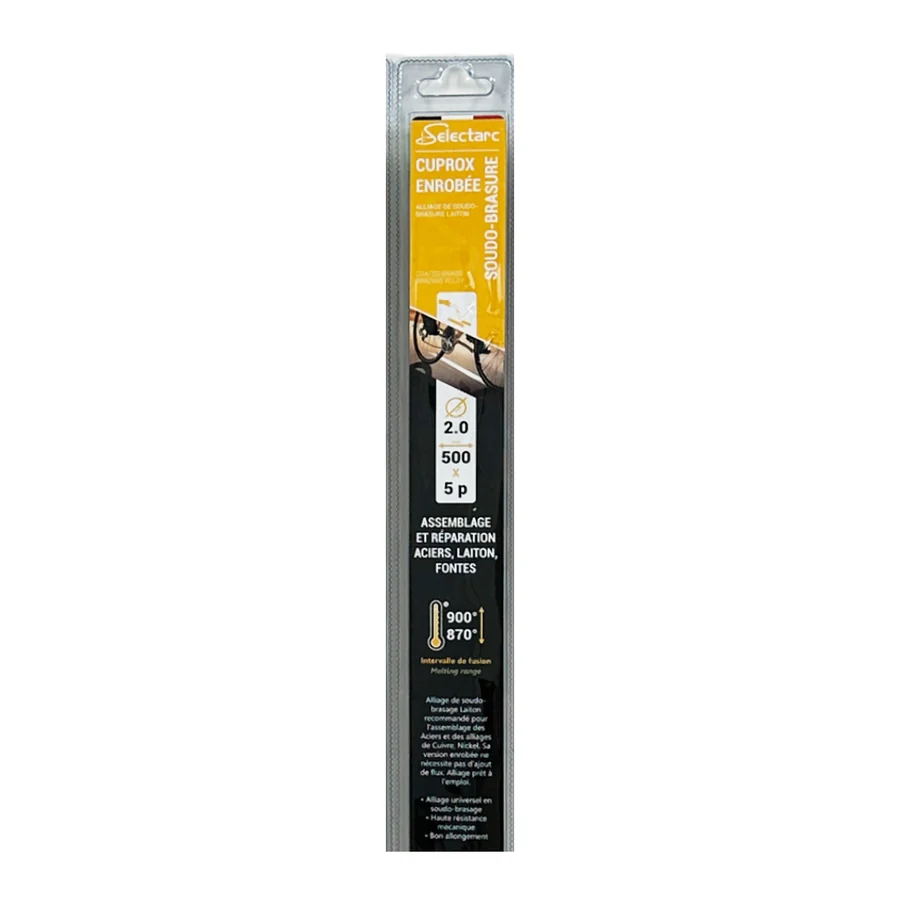
Alliage cuivre‑zinc de soudo‑brasage, avec ajouts de silicium, d’étain et de manganèse, très fluide et adapté au brasage avec jeu, ici en baguette enrobée de flux Polyflux.
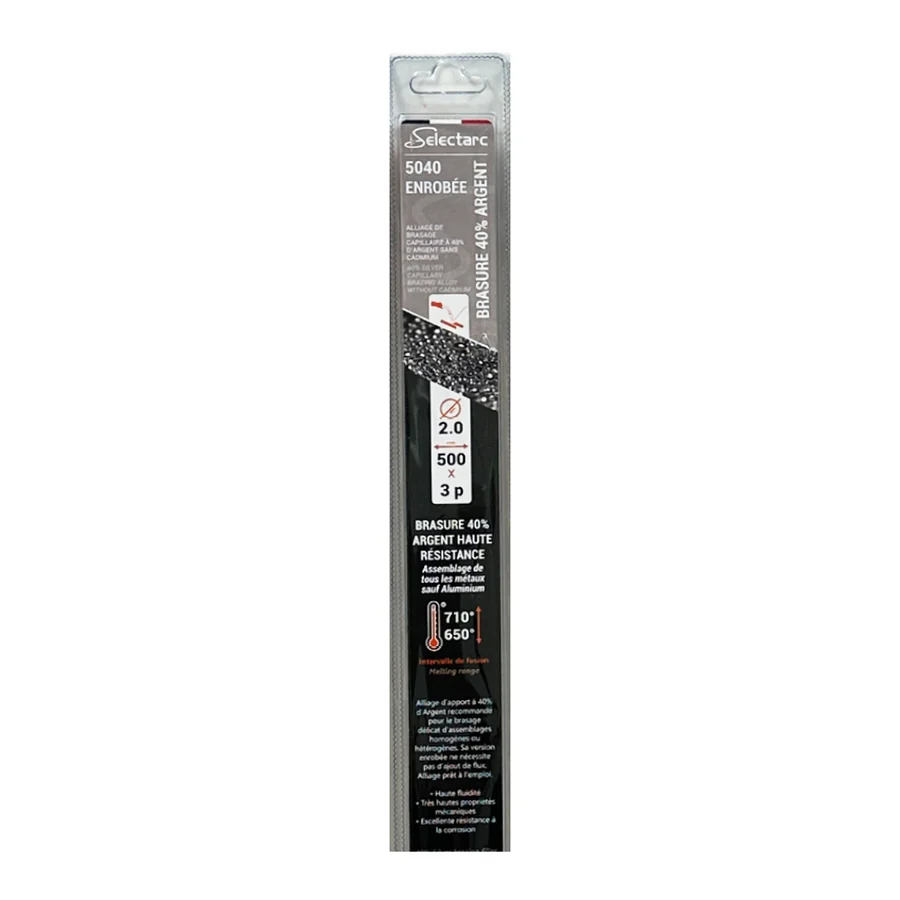
Brasure à 40 % d’argent sans cadmium, à bas point de fusion, très fluide et mouillante, idéale pour les assemblages à jeu serré ; ici en baguette enrobée de flux AGFLUX HP.

Brasure quaternaire à 34 % d’argent sans cadmium, en baguette tubulaire TBW à flux incorporé, pour le brasage des aciers, inox, cuivre, laiton et alliages de nickel avec toute source de chaleur.

Brasure cuivre‑phosphore à 7 % de phosphore, autodécapante sur cuivre et très fluide, pour raccords et tubes en plomberie, électricité, climatisation et réfrigération ; avec flux sur laiton et bronze.

Flux de brasage en pâte prêt à l’emploi pour les brasures à l’argent et cuivre‑phosphore, actif sur une large plage de température, pour l’électrotechnique, le froid, les échangeurs et les installations de gaz.
Flux de soudo‑brasage prêt à l’emploi, en poudre ou en pâte, très décapant et améliorant la fluidité de l’alliage, pour les brasures fondant au‑delà de 700 °C, au chalumeau, par induction ou par résistance.
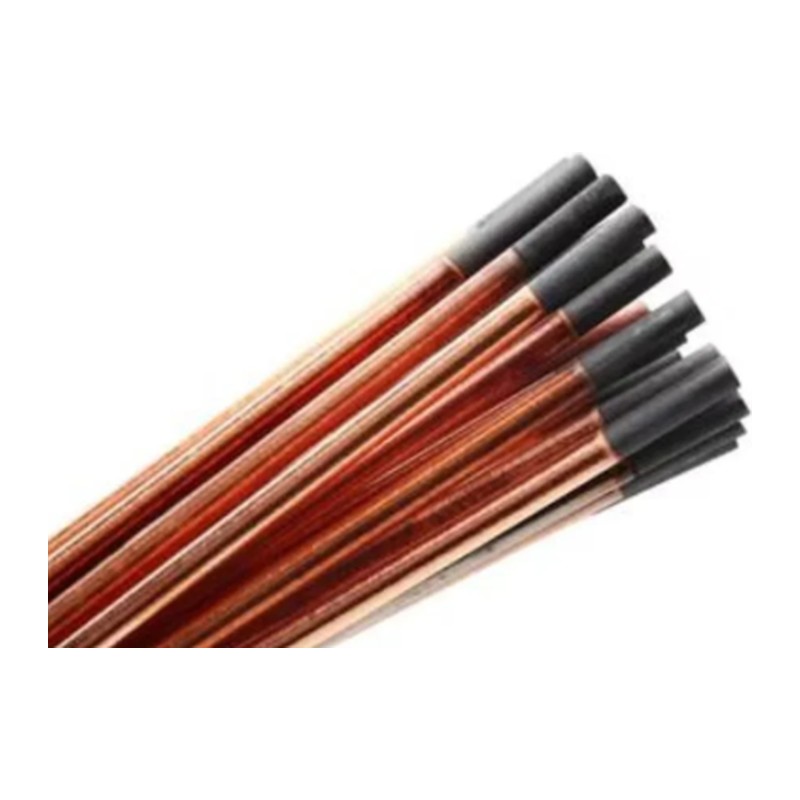
Électrodes de gougeage de 305 mm de long, en boîte de 50, du Ø 6,35 au Ø 13 mm.

Électrodes pour lance thermique de 6,5 × 559 mm, par lot de 25.
Mini lance thermique de Ø 9,5 × 500 mm.
Torches MIG et TIG, pièces d’usure, électrodes tungstène, câbles et pinces, produits de décapage et accessoires d’atelier, avec les références des fabricants. Une case par produit : la taille ou le modèle se choisit dans la fiche. Pour un prix ou la disponibilité, ajoutez les articles à votre panier devis ou appelez‑nous au 03 82 55 41 50.
Tubes contact pour torches MIG, acier et aluminium, par diamètre de fil.
Diffuseurs de gaz, ressorts de buse et rondelles isolantes pour torches MIG.
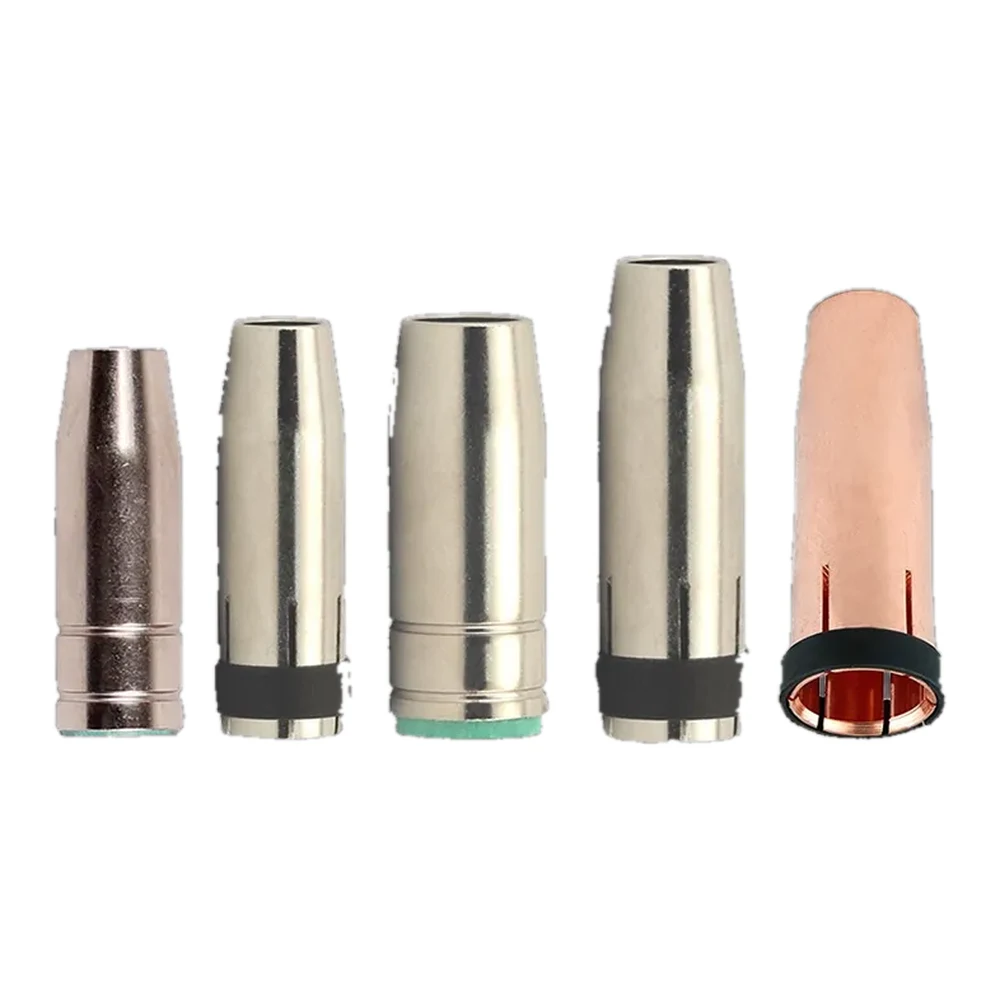
Buses gaz coniques ou cylindriques pour torches MIG, par diamètre de sortie.
Supports de tube contact pour torches MIG.
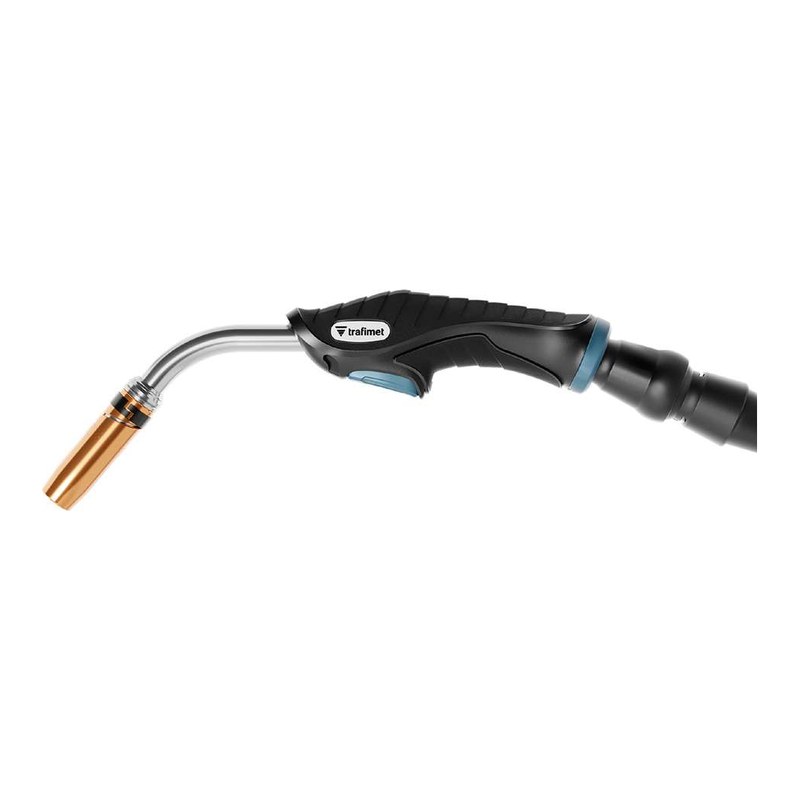
Torche MIG‑MAG refroidie eau pour fortes intensités, connexion euro.
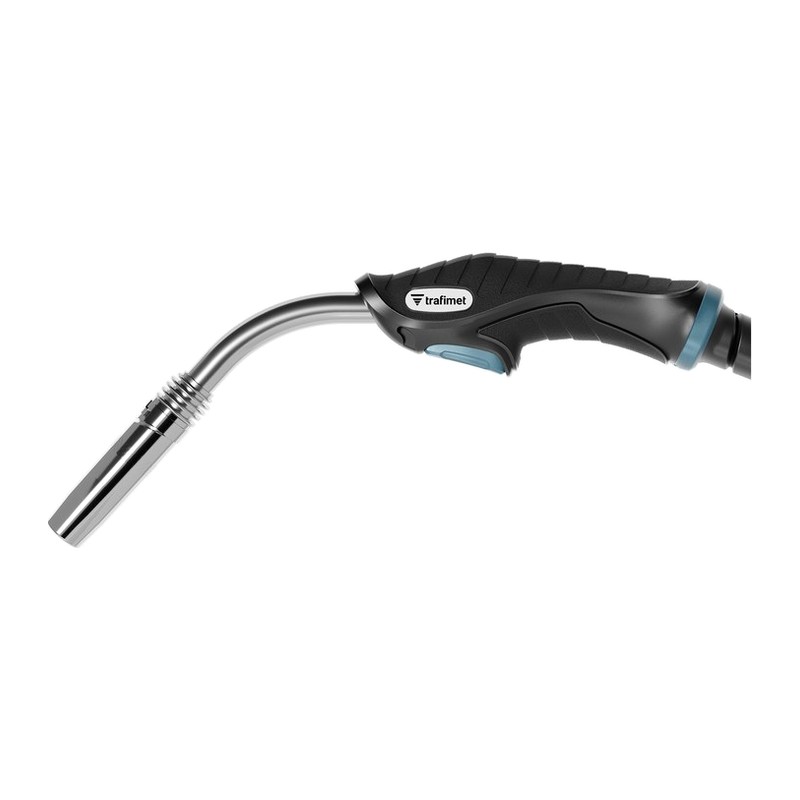
Torches MIG‑MAG refroidies gaz Ergoplus, connexion euro : 15 pour les petits postes, 25 et 36 pour l’atelier.

Torche MIG‑MAG Lorch refroidie eau, 4 m.
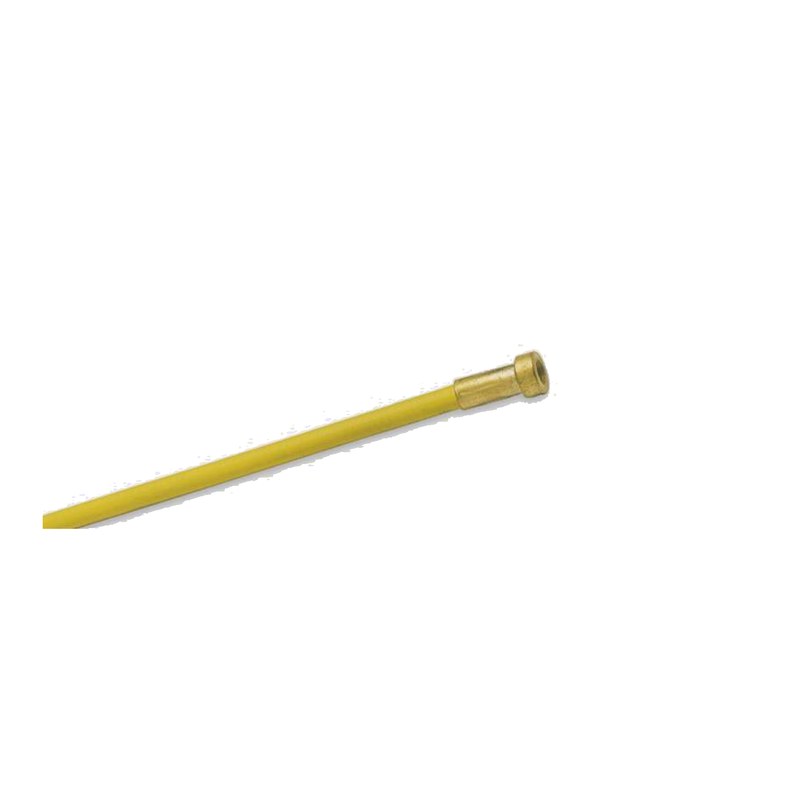
Gaines acier (isolées ou non) et téflon pour l’aluminium, par diamètre de fil et longueur.
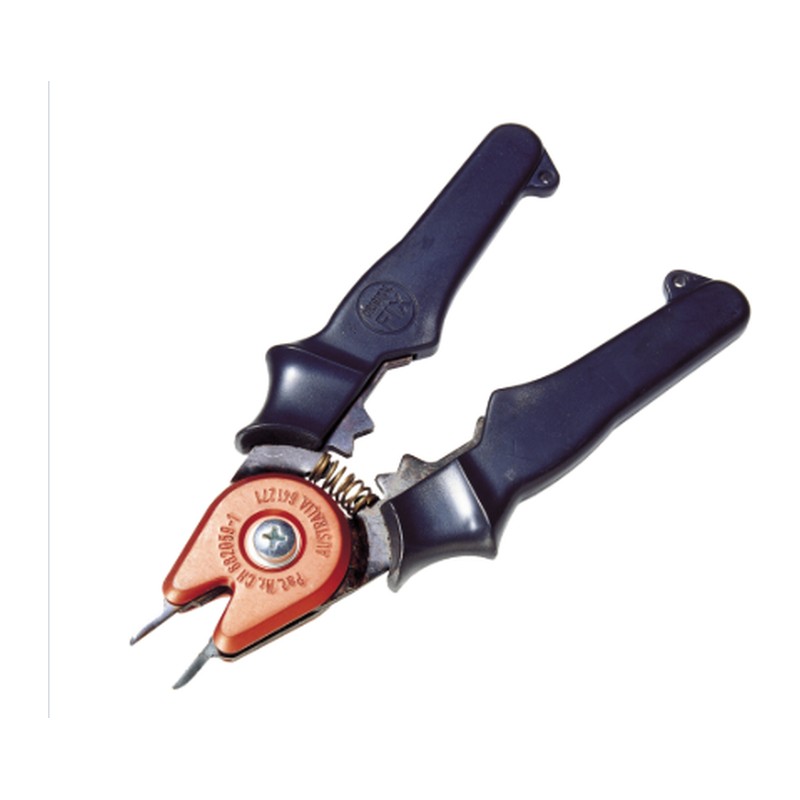
Pince multifonction du soudeur MIG : nettoyage de buse, coupe du fil, démontage des tubes contact.
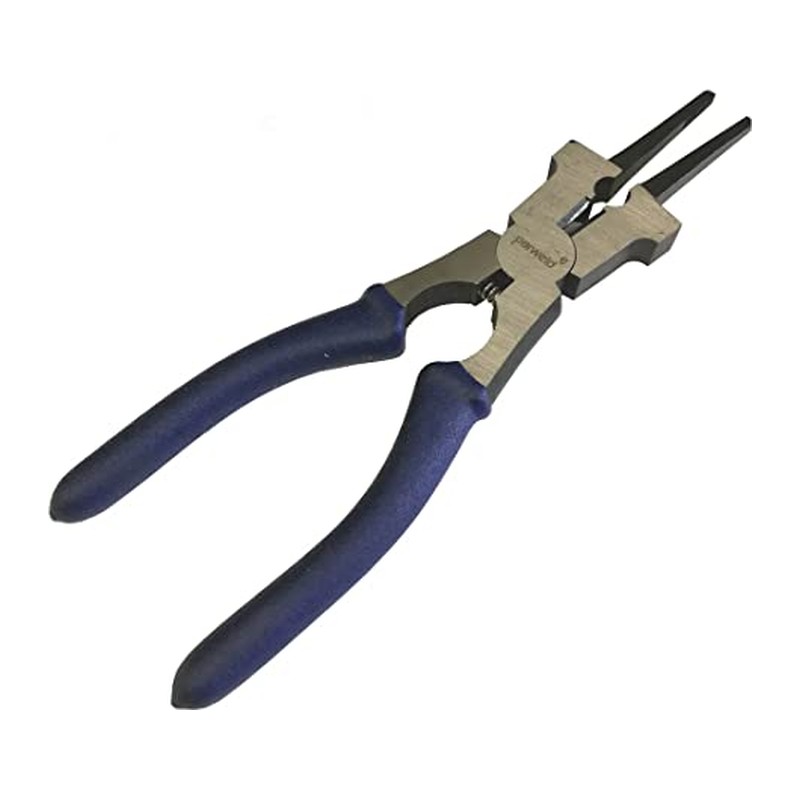
Pince de soudeur MIG multifonction, pour l’entretien de la torche et la coupe du fil.
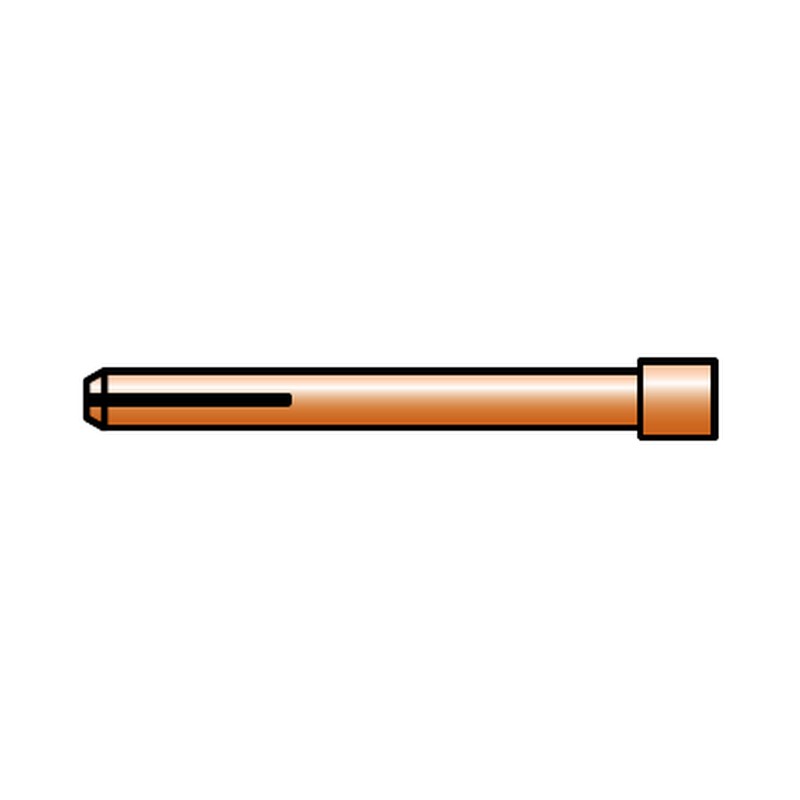
Pinces de serrage de l’électrode tungstène, par diamètre.

Supports de pince (corps de pince) pour torches TIG, par diamètre d’électrode.
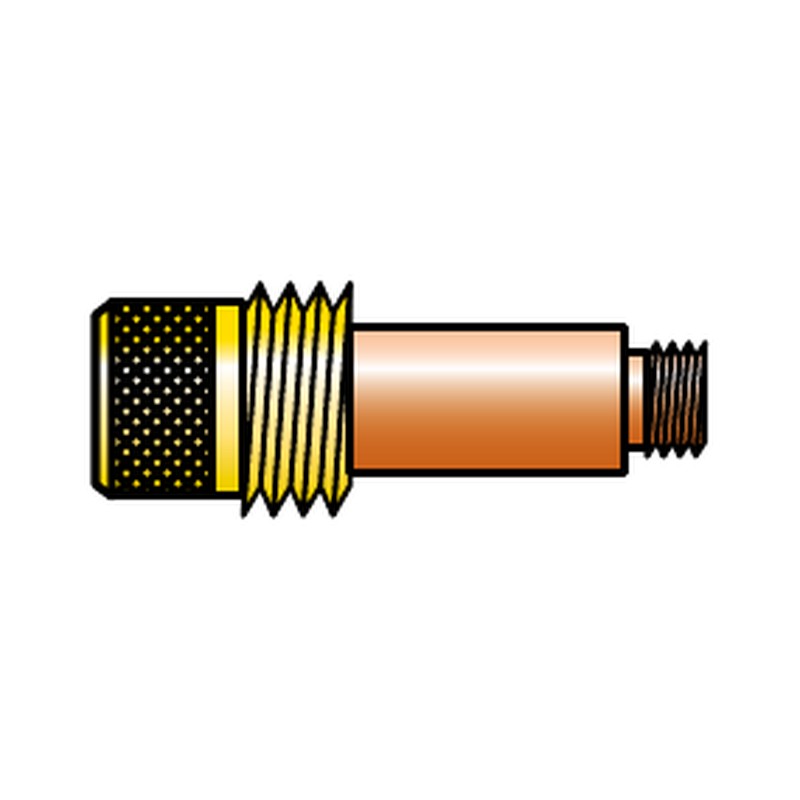
Diffuseurs à tamis pour torches TIG, par diamètre d’électrode.

Buses céramique à utiliser avec un diffuseur tamis (gas lens), pour une meilleure protection gazeuse.

Buses céramique pour torches TIG, par numéro et diamètre de sortie.
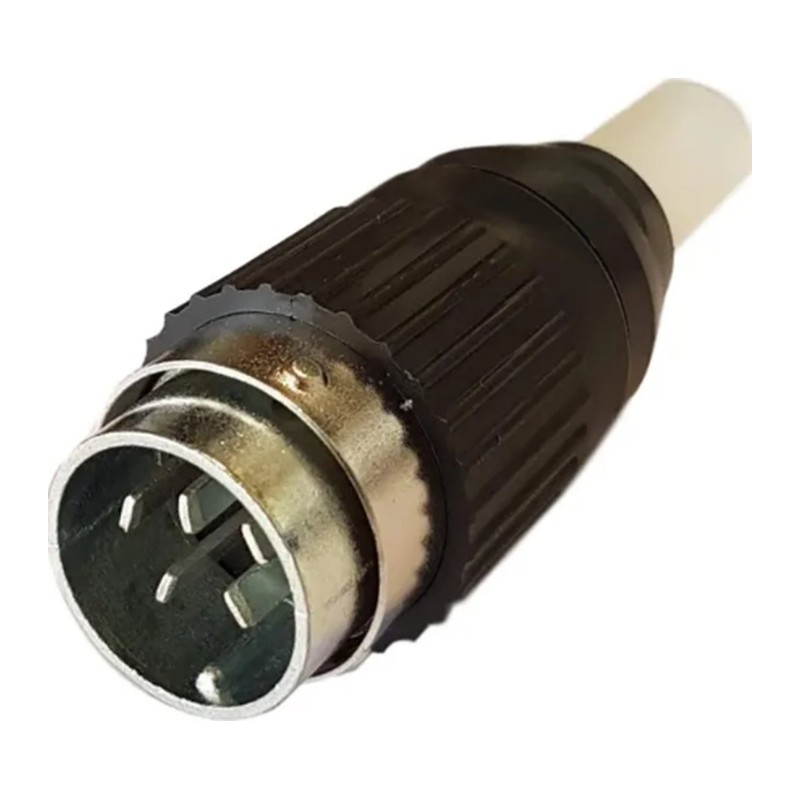
Fiches de raccordement de la gâchette de torche au poste.

Têtes de torche TIG de rechange, rigides ou flexibles.
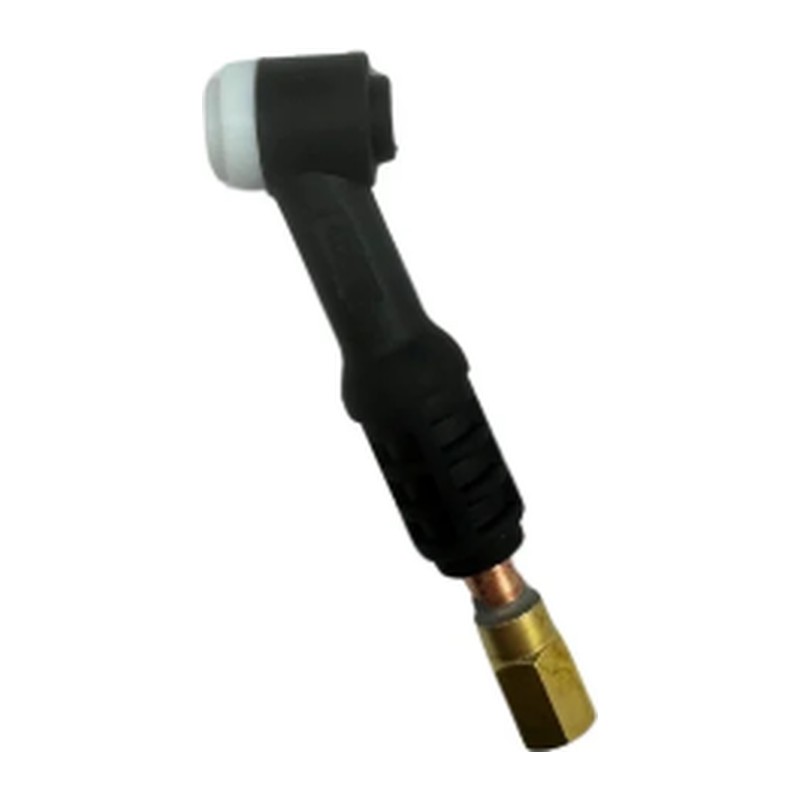
Tête de torche de rechange pour torches TIG Lorch aLTG 17.
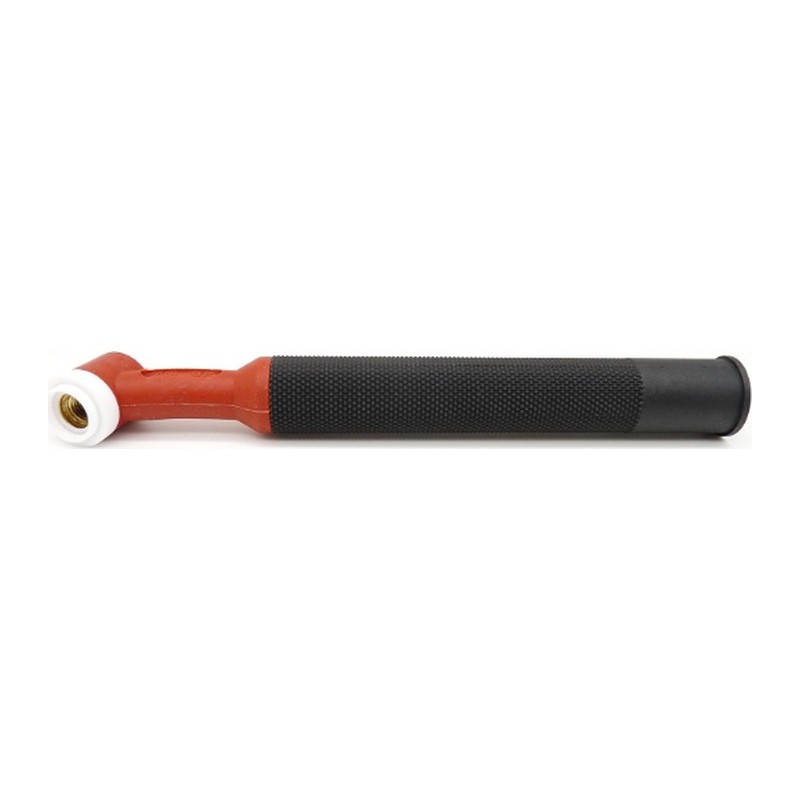
Têtes de torche de rechange, rigides ou flexibles, avec ou sans manche, manche et bague isolante pour torches TIG TG.
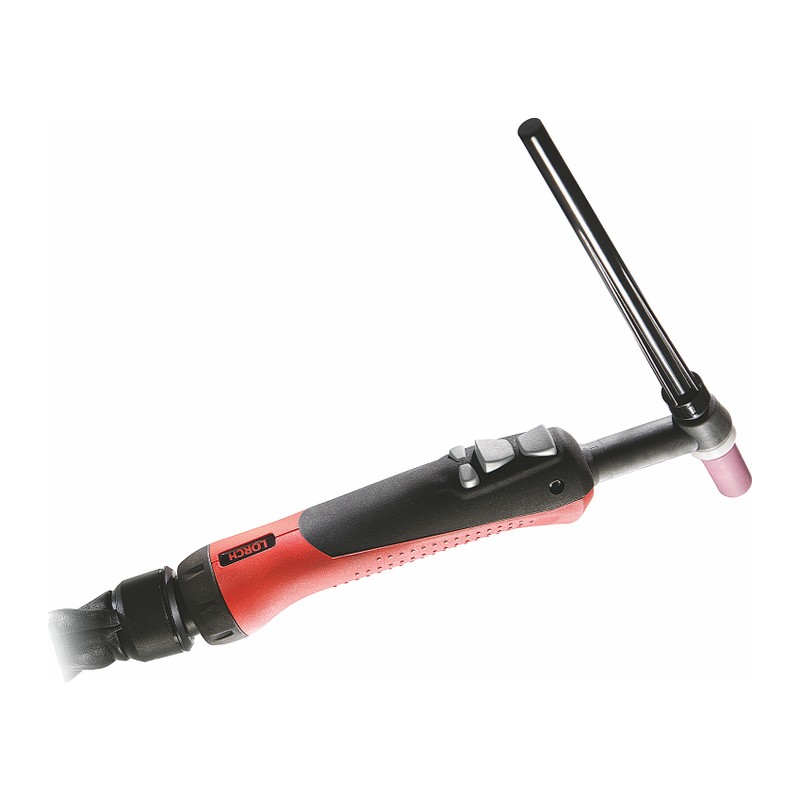
Torche TIG refroidie gaz Lorch, 8 m.
Torche TIG Lorch aLTW 2000 refroidie eau, en version Up/Down (réglage de l’intensité sur la poignée) ou DD.
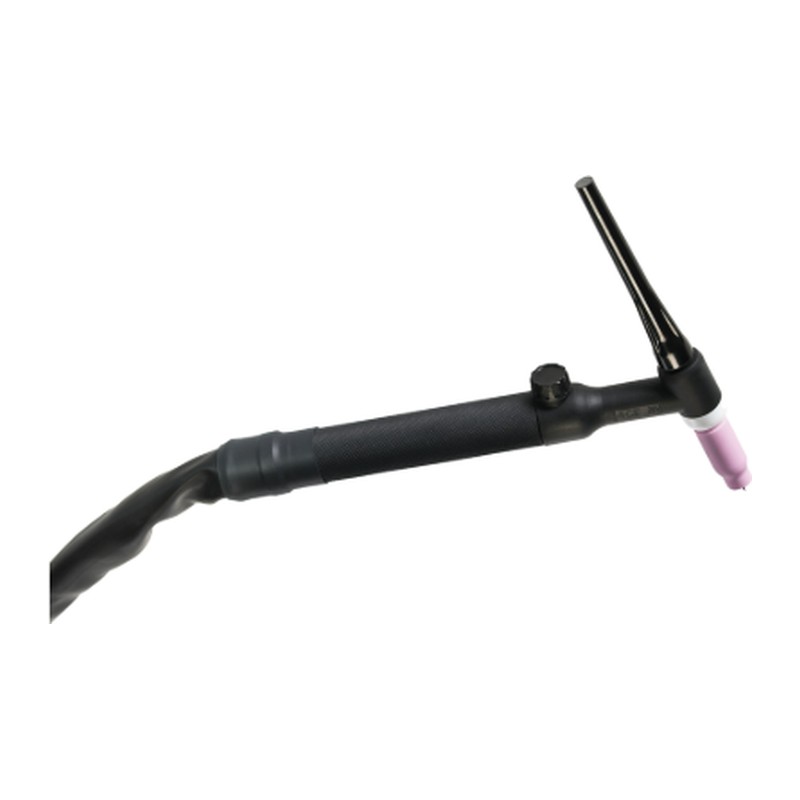
Torche TIG 140 A avec valve de gaz manuelle, 4 m.
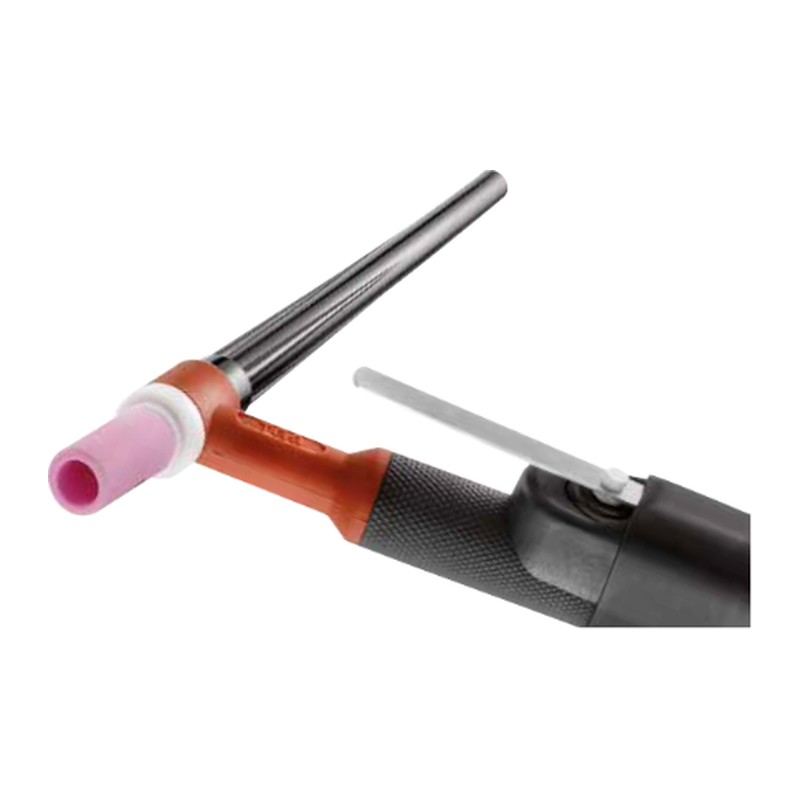
Torches TIG à corps rigide ou flexible, livrées avec un faisceau de 8 m.
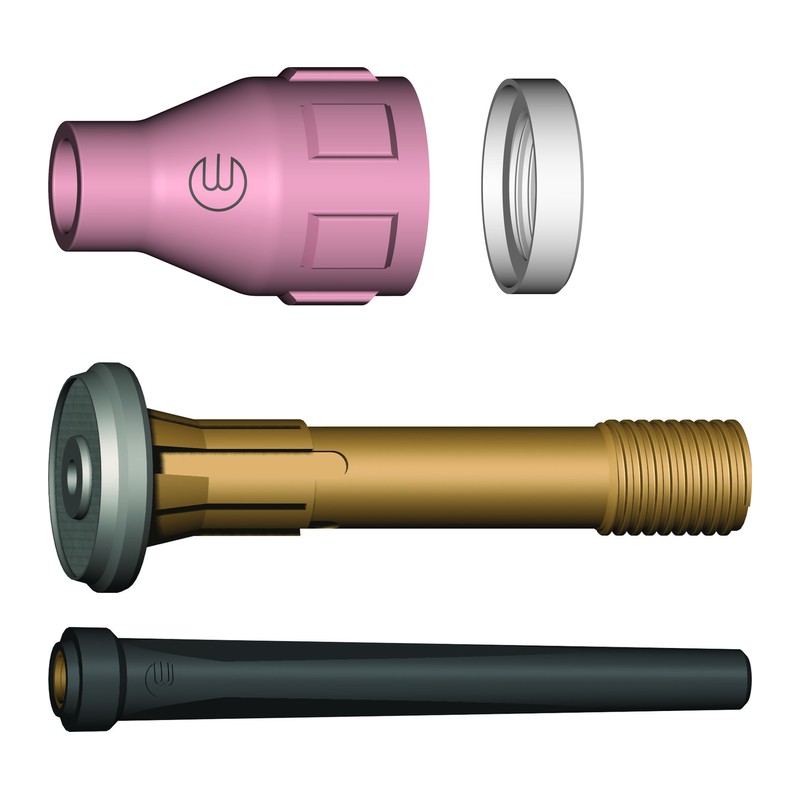
Pièces d’usure d’origine Binzel pour torches TIG ABITIG : buses céramique, pinces porte‑électrode, bague isolante et capuchon.
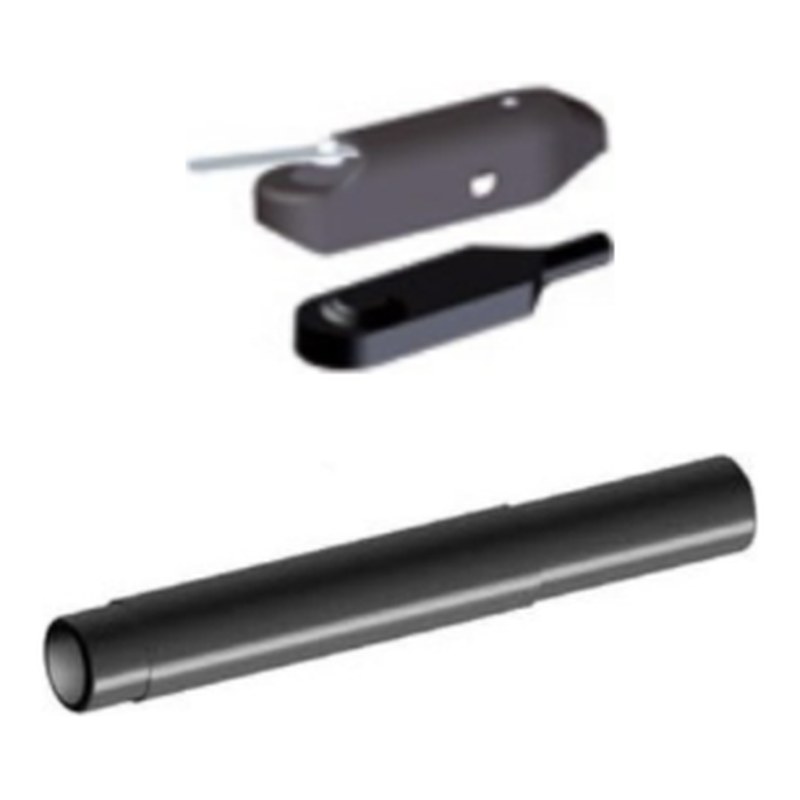
Gâchette de remplacement et manche pour torches TIG.
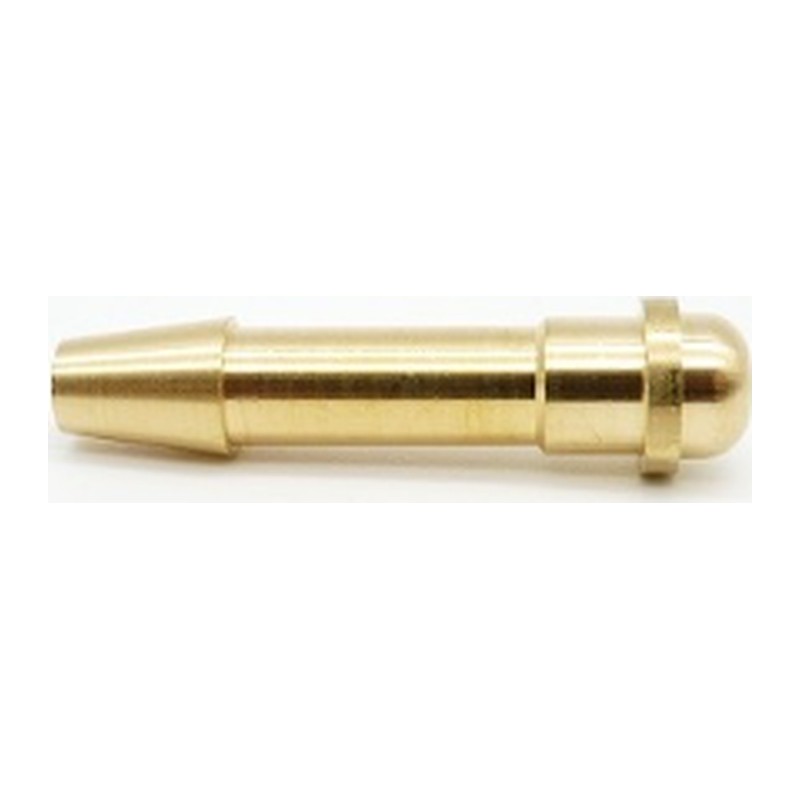
Olives, écrous et raccord pour brancher le tuyau de gaz de la torche TIG.
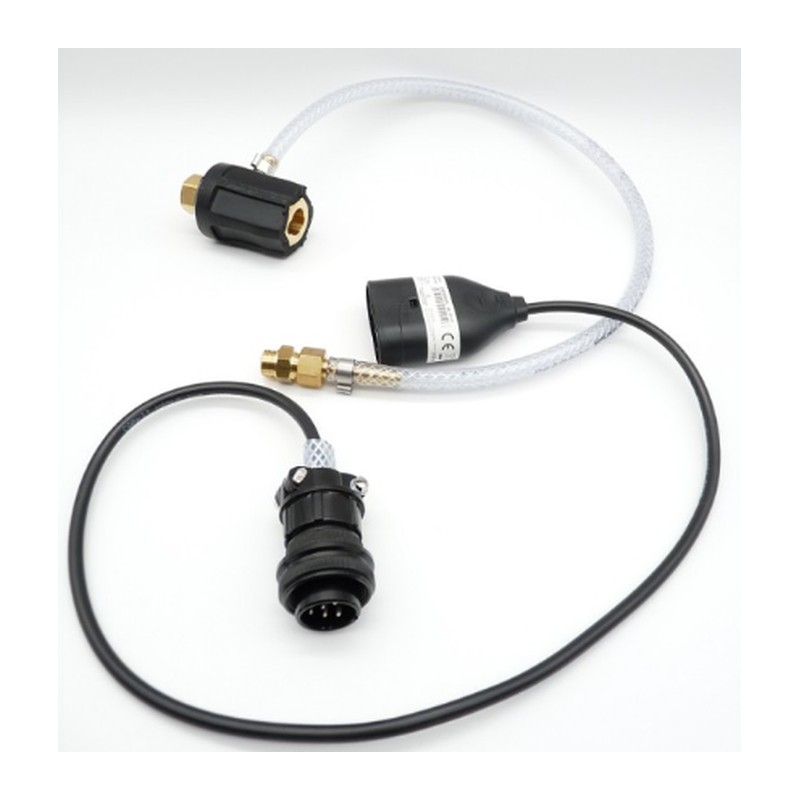
Kit pour brancher une torche TIG sur un poste Kemppi : raccord de gaz 1/4″ et fiche de gâchette 7 pôles.
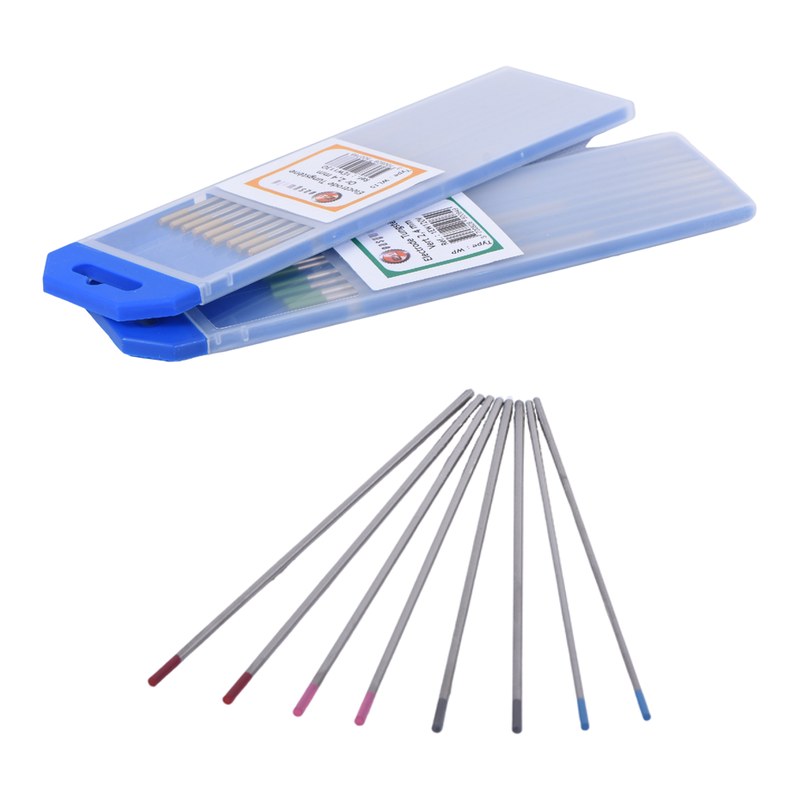
Électrode tungstène pour le TIG en courant continu sur aciers et inox. Étui de 10.
Électrode tungstène pour le TIG en courant alternatif sur l’aluminium. Étui de 10.
Électrode tungstène sans thorium, polyvalente en courant continu et alternatif. Étui de 10.
Électrode tungstène sans thorium, pour le TIG en courant continu et alternatif. Étui de 10.
Électrode tungstène lanthane, zirconium et yttrium, pour tous métaux en courant continu et alternatif. Étui de 10, longueur 175 mm.
Électrode tungstène sans thorium, amorçage facile aux faibles intensités. Étui de 10.
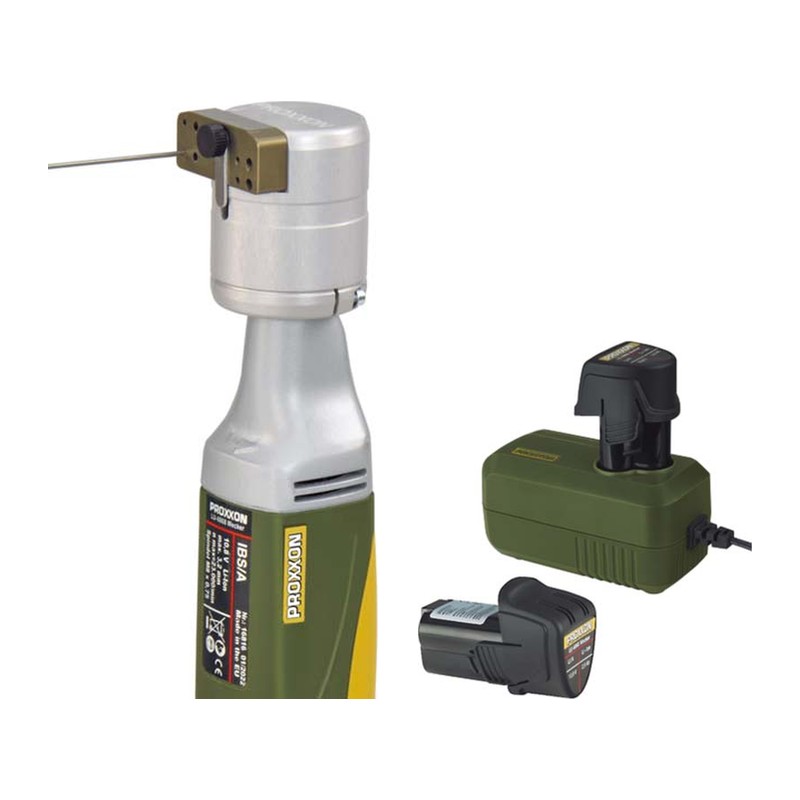
Adaptateur de meulage ESV monté sur la meuleuse‑perceuse sans fil IBS/A : affûtage longitudinal régulier des électrodes TIG à 30° ou 60°, pour un arc plus stable. Deux meules diamantées, guide coulissant anodisé dur.
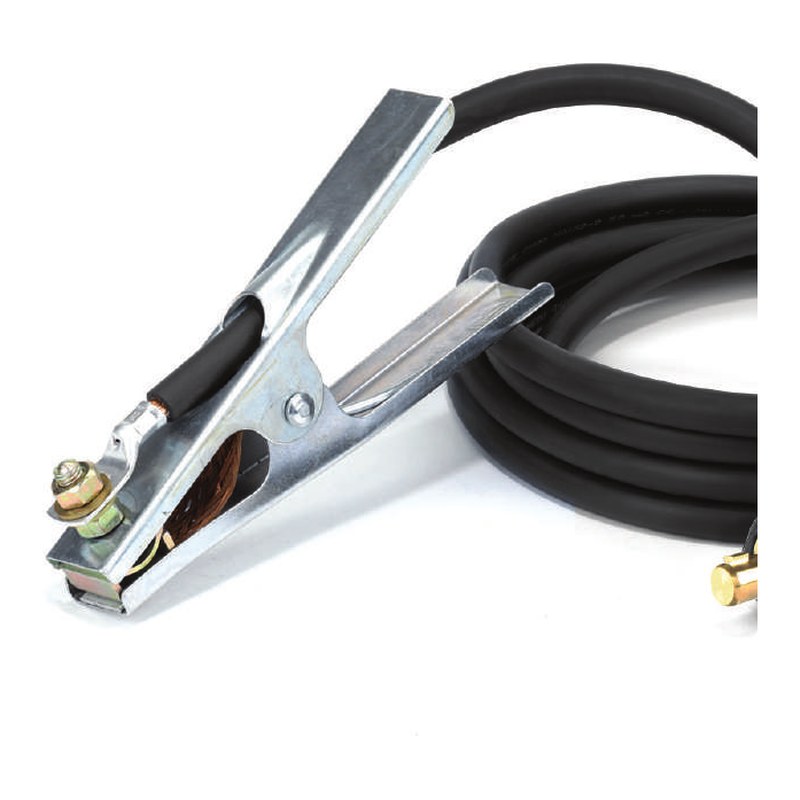
Câbles de soudage équipés, prêts à brancher.
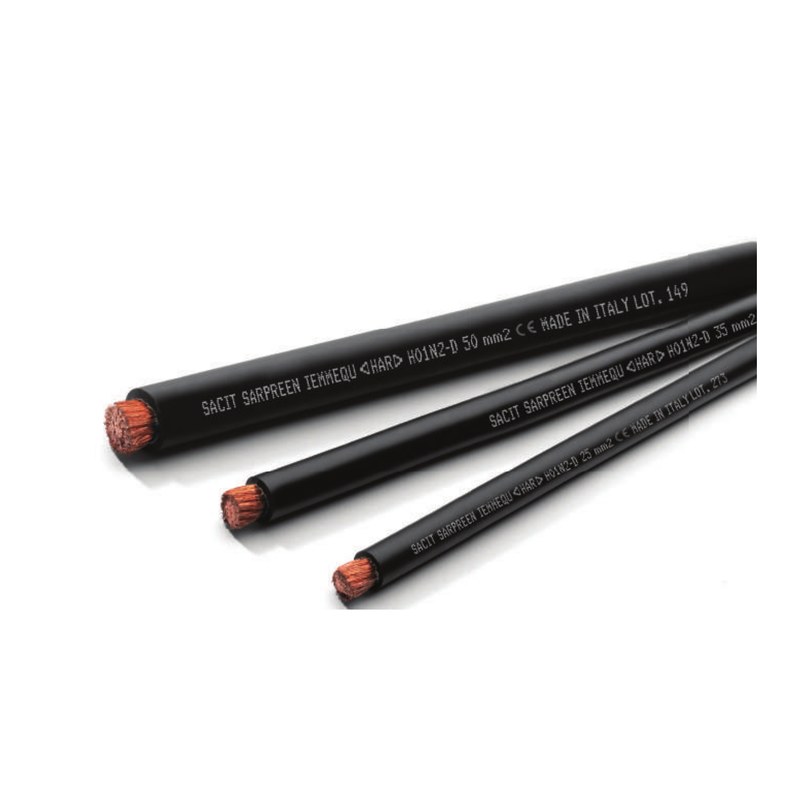
Câble de soudage souple en couronne, par section.

Pinces porte‑électrode pour le soudage à l’électrode enrobée.
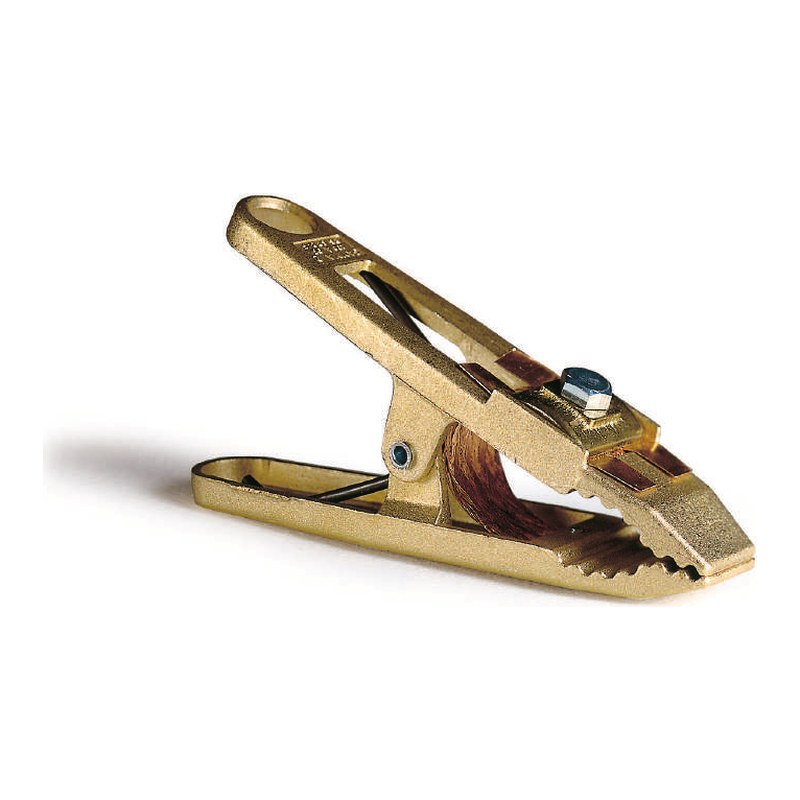
Pinces de masse à ressort, à étrier ou magnétiques.

Raccords rapides pour gaz de protection et circuits de refroidissement.
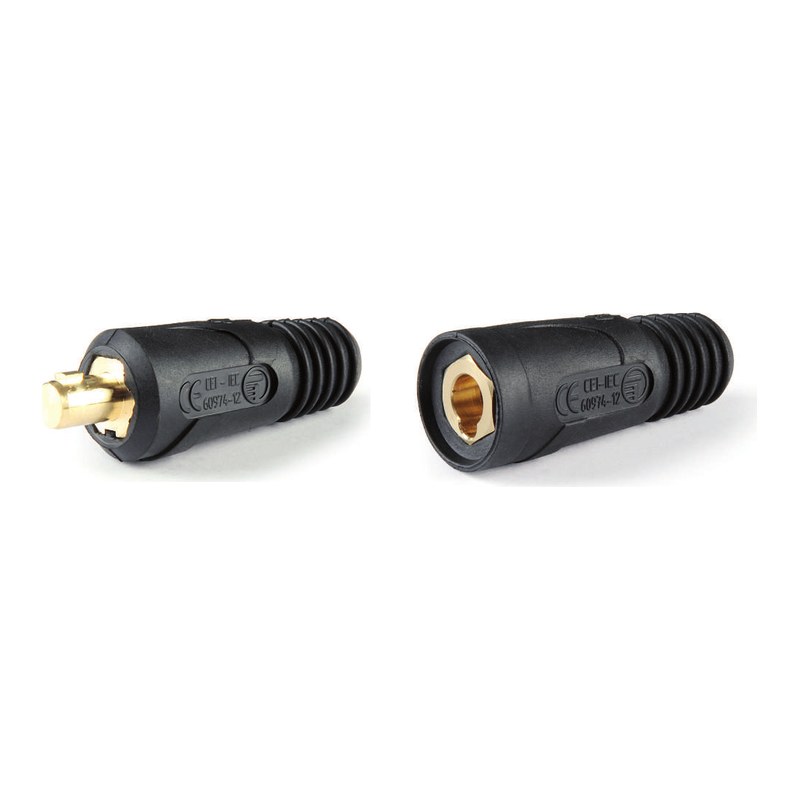
Connecteurs mâles et femelles, adaptateurs et cosses pour câbles de soudage.

Miroir d’inspection magnétique pour souder dans les endroits sans visibilité directe, et miroir de rechange.
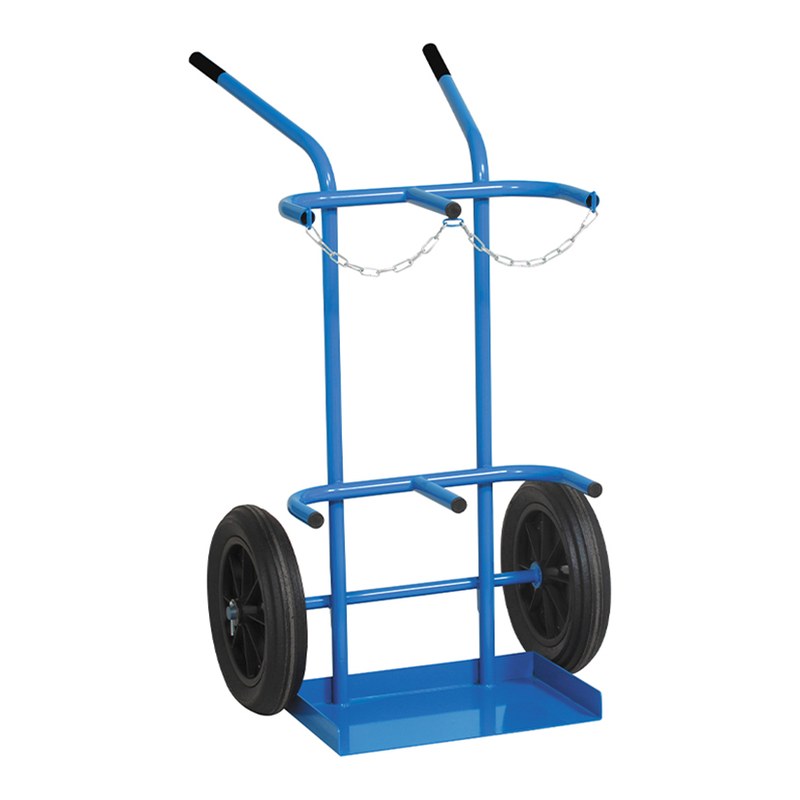
Chariots pour deux bouteilles de gaz, roues pleines.
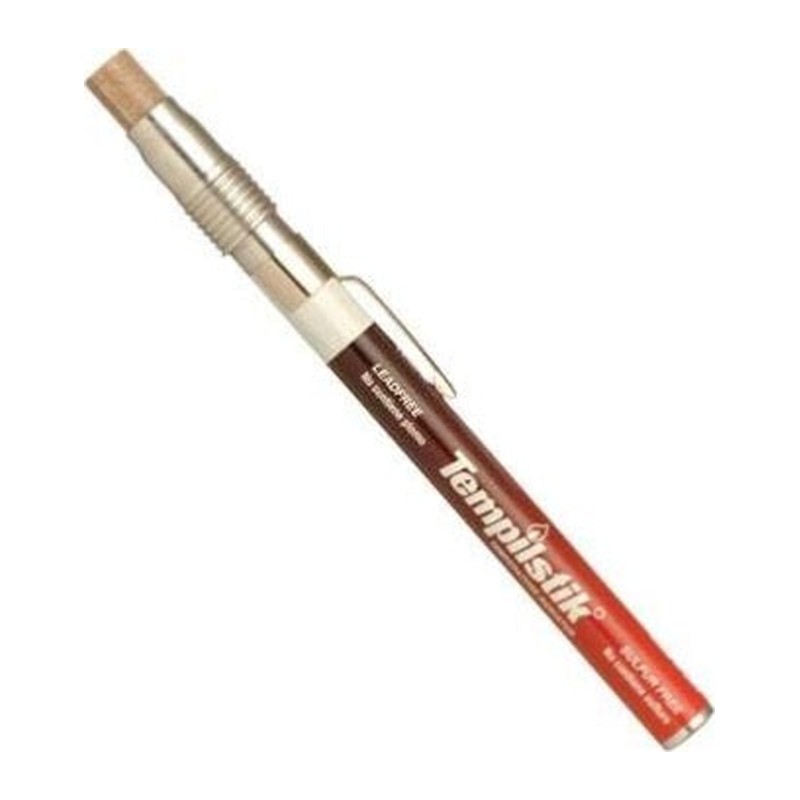
Crayons thermosensibles pour contrôler la température de préchauffage ou d’entre‑passes.
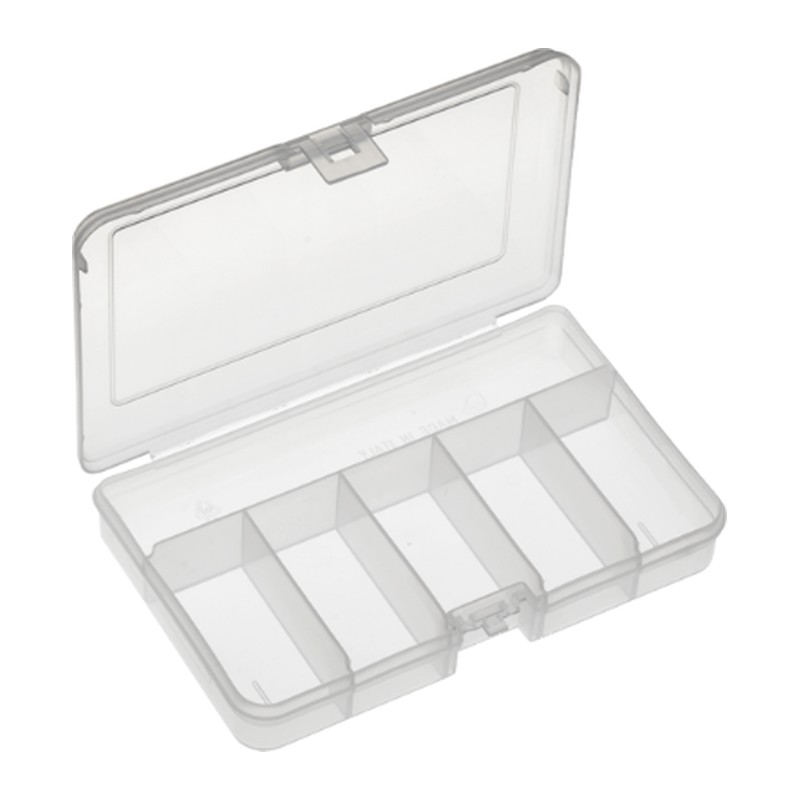
Boîte à compartiments pour ranger les pièces d’usure des torches TIG et MIG.
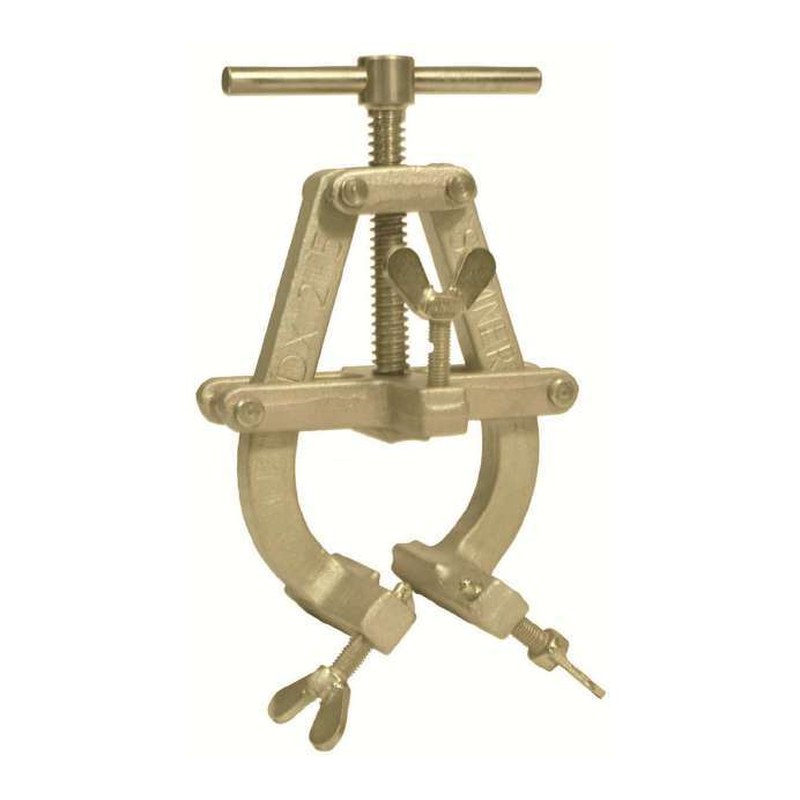
Clamps pour positionner et aligner les tubes avant soudage, par plage de diamètres.
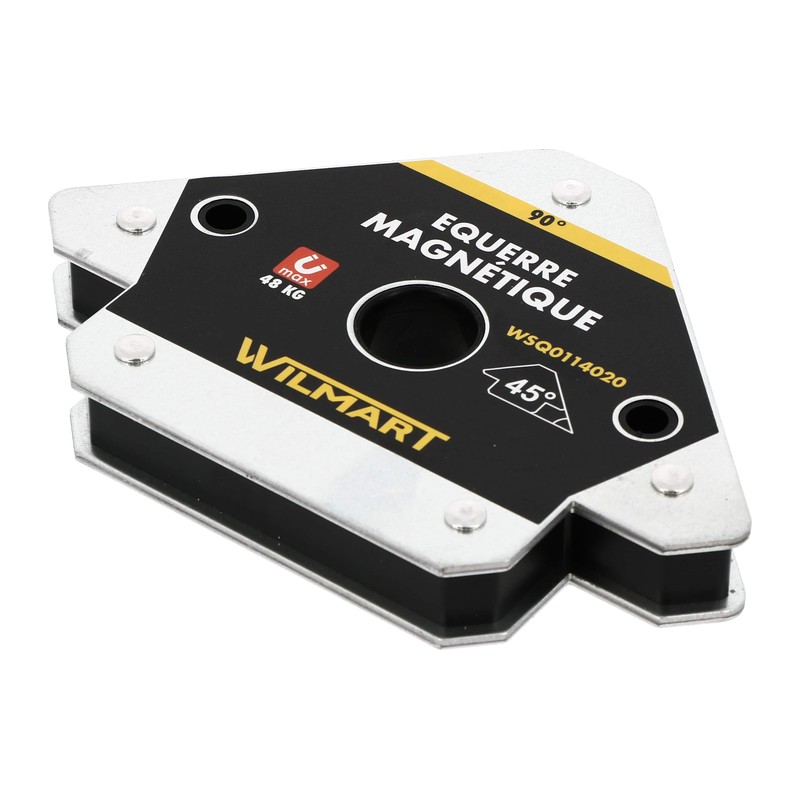
Équerres magnétiques 45°, 90° et 135° pour maintenir les pièces à souder.

Marteau à piquer pour retirer le laitier.
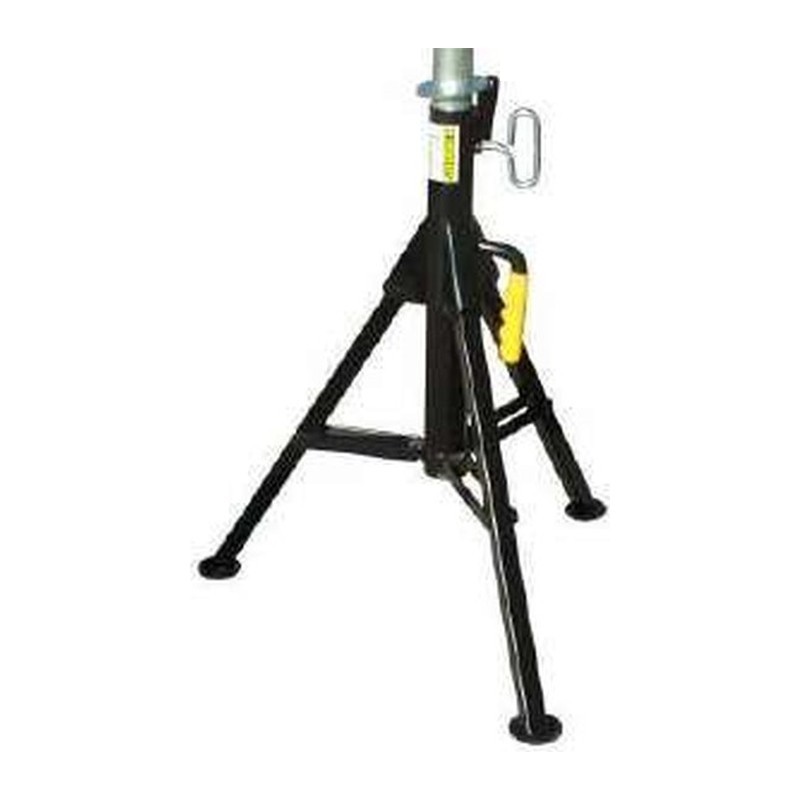
Servante pliante à hauteur réglable pour soutenir les tubes pendant la découpe, le montage et le soudage ; charge maximale d’utilisation 1 135 kg.
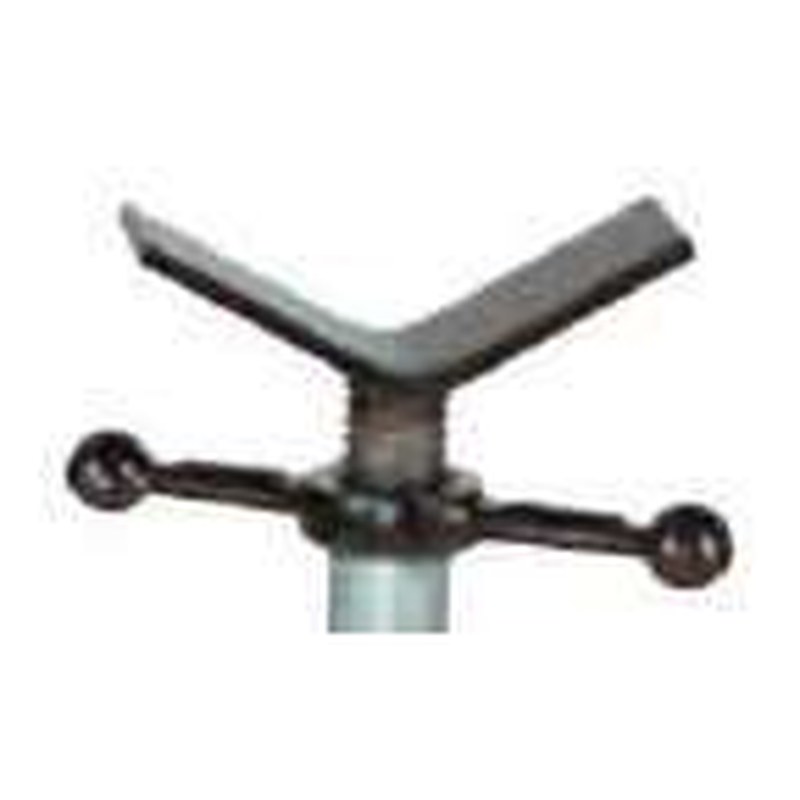
Tête en V de rechange pour trépied pliant de tuyauteur, pour caler les tubes.

Débitmètre à poser sur la buse de la torche pour contrôler le débit de gaz de protection.
Mousse à découper pour obturer les tubes pendant l’inertage, épaisseur 40 mm.
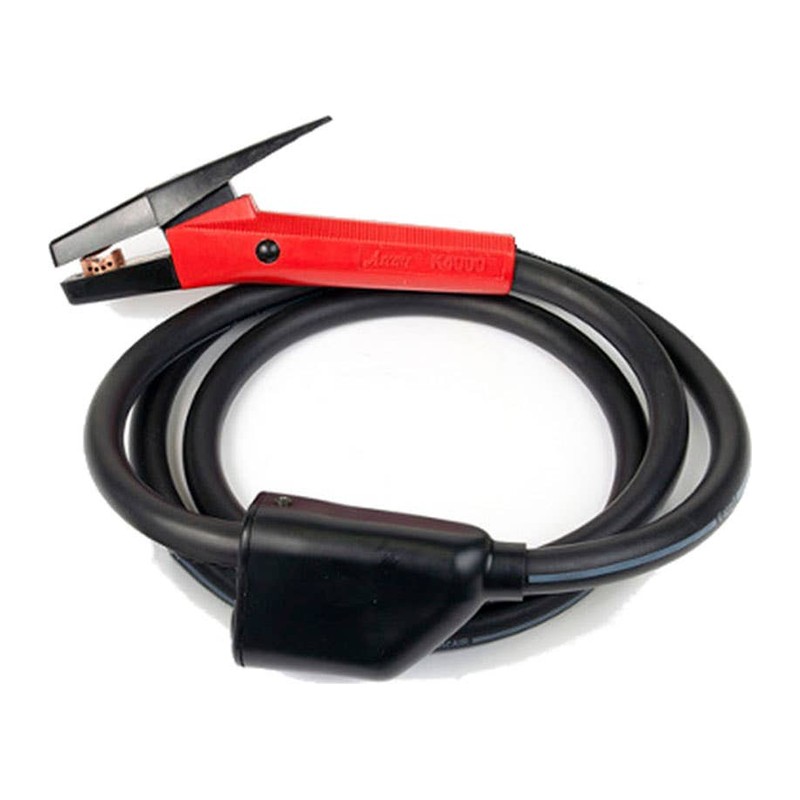
Torche de gougeage à l’arc‑air pour électrodes carbone, et ses pièces de rechange.
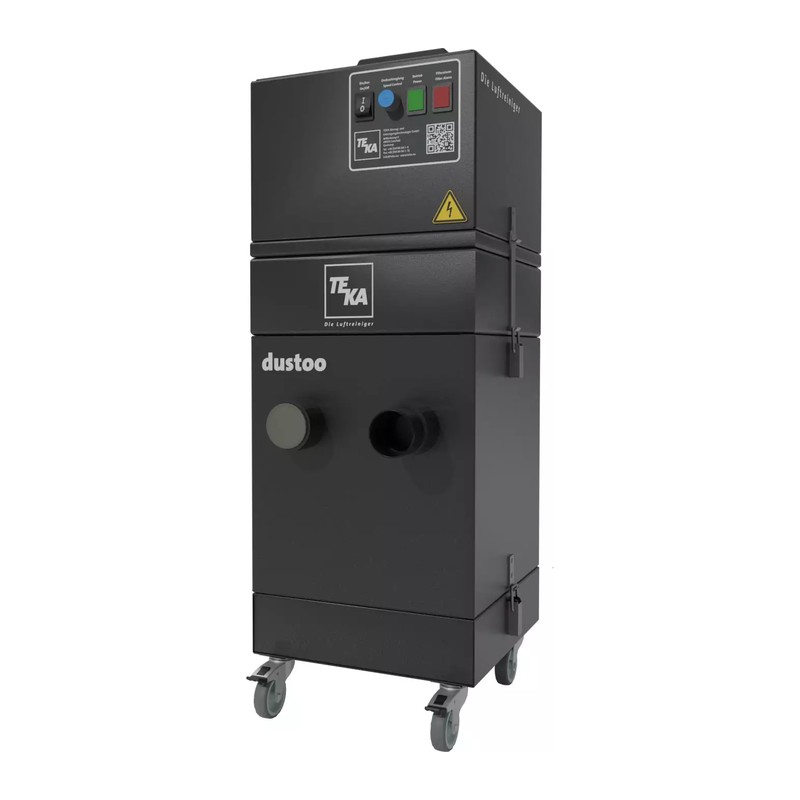
Aspirateur haute dépression à cartouche pour les fumées de soudage et les poussières fines, sur roulettes : idéal avec les torches à aspiration intégrée ou une buse d’aspiration au plus près du point de soudage. Décolmatage automatique, protection contre les étincelles.

Étuve de maintien pour électrodes enrobées, à garder près du poste : 5 kg d’électrodes (environ 100 électrodes Ø 3,25 mm), thermostat jusqu’à 120 °C, panier extractible et poignée.
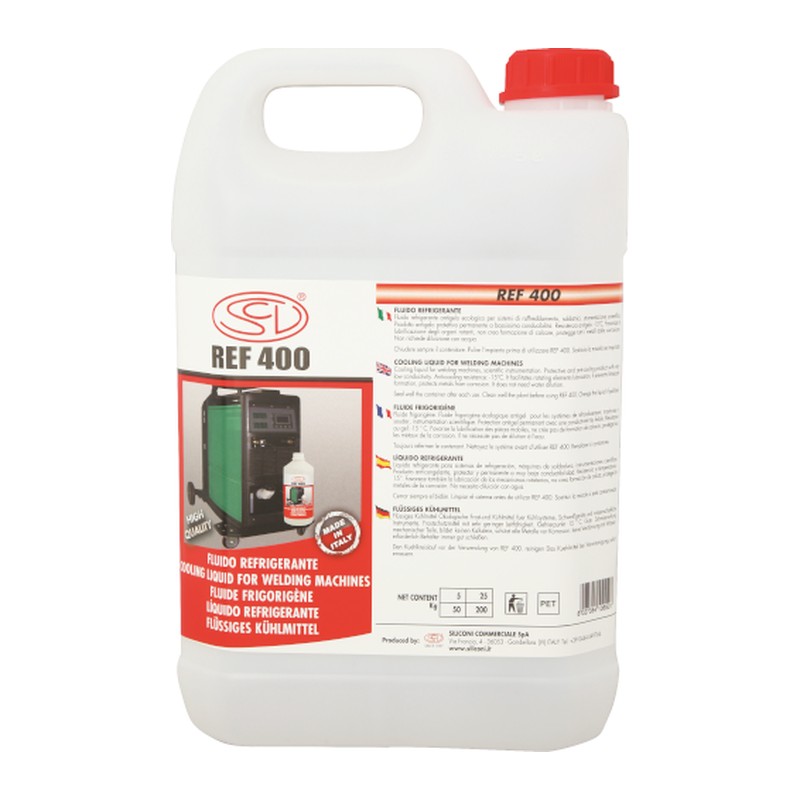
Liquide de refroidissement pour postes et torches refroidis eau, −20 °C à 120 °C. Bidon de 5 L.
Pâte de décapage, produit de passivation et pinceau pour les soudures inox.
Nettoyeur électrochimique de soudures Weldbrush 300 en kit complet, et ses liquides, brosses et pièces.
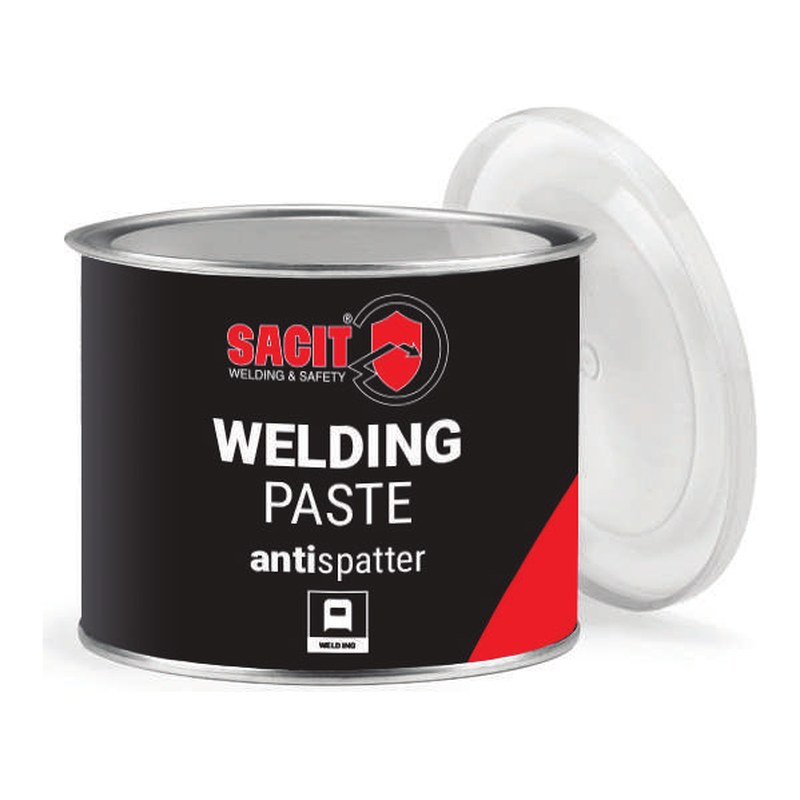
Pâte anti‑adhérente pour protéger buses et tubes contact des projections. Pot de 375 ml.
Ce n’est qu’une sélection. Nous avons d’autres produits en stock à Florange, et d’autres encore sur commande : demandez‑nous au 03 82 55 41 50 ou écrivez‑nous.
Choisissez ce que vous soudez et votre procédé : l’outil vous indique les fils et baguettes Selectarc qui conviennent, avec leurs normes. Vous pouvez aussi chercher une norme (ER70S‑6, 316LSi, 5356…) ou un nom de produit.
Fil plein cuivré pour le soudage MAG des aciers de construction type E36 et similaires (aciers au carbone et faiblement alliés S235, S355…). Construction automobile, ferroviaire, navale, travaux publics, mines/carrières, machinisme agricole.
Aciers au carbone non alliés, usage général ; fil non cuivré, fumées réduites.
Aciers au carbone et faiblement alliés.
Baguette cuivrée pour les aciers de construction (S235 à S355, P235 à P355, S255N à S420N) : passes de pénétration et de fond en tuyauterie, pour les soudures de haute qualité contrôlées.
Baguette cuivrée pour les aciers au carbone et au carbone-manganèse (S275 à S355, P275 à P355), particulièrement adaptée à l’acier galvanisé ou prépeint ; beau cordon. Tuyauteries, chaudières, réservoirs, construction métallique.
Fil fourré « Open Arc » sans gaz pour aciers au carbone et carbone-manganèse ; aciers galvanisés. Construction générale, charpente, chantier naval, mines, matériel agricole.
Fil fourré sans gaz toutes positions pour aciers non alliés, surtout tôles fines (< 5 mm) en position. Construction générale, menuiserie métallique, petits éléments, matériel agricole.
Fil fourré à poudre métallique pour aciers au carbone et C-Mn, y compris aciers à grain fin ; fort taux de dépôt, peu de projections. Construction d’usage général, chantier naval.
Fil fourré poudre métallique universel pour aciers au carbone et C-Mn. Construction d’usage général, menuiserie métallique, petits éléments, matériel agricole.
Fil fourré rutile toutes positions pour aciers au carbone et C-Mn ; laitier facile à retirer. Construction générale, menuiserie métallique, petits éléments, matériel agricole.
Normes et applications relevées dans les catalogues et les fiches techniques Selectarc. « Gaz habituel » : gaz courant pour ce type de fil, quand la fiche ne le précise pas. Le choix final dépend de votre mode opératoire de soudage. D’autres fils de la gamme Selectarc sont disponibles en stock ou sur commande, demandez‑nous au 03 82 55 41 50.
Le gaz de protection compte autant que le poste : argon pur en TIG, mélange argon‑CO₂ pour le MAG de l’acier. Notre sélecteur de gaz vous aide à choisir.
Informations données à titre indicatif. Établies d’après les normes et les documents des fabricants, elles ne remplacent ni l’évaluation des risques de votre entreprise, ni la notice du fabricant, ni les vérifications et contrôles réglementaires, qui restent indispensables. Une question ? Appelez‑nous au 03 82 55 41 50.




Ce que vous cherchez, on l’a. Sinon, on le trouve. Envoyez‑nous la référence, une description ou le nom du fabricant.
Les réponses du comptoir de Florange aux questions que l’on nous pose le plus souvent.
Un mélange argon et CO₂, par exemple Ferromaxx® 7. L’inox se soude avec un mélange argon et un peu de CO₂, comme Inomaxx® 2 ou Inomaxx® Plus, et l’aluminium à l’argon pur ou à l’Alumaxx® Plus (argon et hélium). Dépositaire Air Products, nous proposons ces gaz en bouteille Integra®, à détendeur intégré. Choisir son gaz de soudage.
De l’argon pur pour l’acier, l’inox et l’aluminium.
Le MIG‑MAG est rapide et facile en atelier. Le TIG donne des soudures fines et propres. L’électrode enrobée se passe de gaz et convient en extérieur.
La plupart oui : 8 000 références sont en stock au comptoir de Florange, près de Thionville. Un article manque ? Nous le commandons, réception sous quelques jours.
Oui : nous livrons les entreprises de Moselle et du Luxembourg sur chantier et en atelier, et nous expédions au‑delà.
Poste multiprocédé 230 V qui soude en MIG‑MAG et en TIG HF : MIG‑MAG pulsé et double pulse, TIG AC/DC à amorçage haute fréquence (sans contact, pas d’amorçage au toucher) pour l’aluminium et l’inox, et électrode. 30 à 200 A, écran couleur, torches MIG et TIG fournies.
Poste électrode portable 230 V, 10 à 160 A, électrodes Ø 1,5 à 4,0 mm, soudage TIG par amorçage au contact (ContacTIG). Réglage à un seul bouton, 4,9 kg avec sa sangle de transport.
Poste électrode portable 230 V, 10 à 180 A, électrodes jusqu’à Ø 4,0 mm, afficheur en ampères, fonction pulsée et TIG ContacTIG.
Poste TIG courant continu 230 V, 3 à 180 A, pulsé, affichage numérique en ampères, connecteur de télécommande ; soude aussi à l’électrode.
Poste TIG courant continu 400 V triphasé, 5 à 250 A, pulsé, affichage numérique en ampères, connecteur de télécommande ; soude aussi à l’électrode.
Poste TIG alternatif et continu 230 V pour l’aluminium et l’acier, 3 à 220 A, pulsé, affichage volts et ampères, mémoire de 100 tâches de soudage (Tiptronic).
Poste MIG‑MAG compact et transportable de la série MicorMIG, 400 V triphasé, commande ControlPro avec synergie et mémoire de 100 tâches (Tiptronic). Versions 300 A et 350 A.
Poste MIG‑MAG atelier 400 V, 30 à 400 A, livré avec son coffret dévidoir, refroidissement eau et faisceau de 5 m. Synergie, mémoire de 100 tâches, écran OLED.
Poste MIG‑MAG d’atelier sur roues, 20 à 290 A, pour l’acier, l’inox et l’aluminium, avec inversion de polarité. Livré avec son pack d’accessoires 25/4.
Poste électrode portable 230 V, 30 à 200 A, écran LCD couleur, Arc Force et Hot Start réglables, TIG Lift Arc. Livré en mallette avec ses câbles.
Poste TIG courant continu 230 V, 10 à 200 A, pulsé, pour tous les métaux sauf l’aluminium, avec position électrode. Livré en mallette avec torche, câbles et tuyau de gaz.
Poste MIG‑MAG 230 V livré en pack avec sa torche MIG de 3 m et son câble de masse.
Poste compact multiprocédé 115/230 V : MIG‑MAG manuel et synergique, fil fourré, électrode et TIG lift, 20 à 200 A, écran couleur ; acier, inox et aluminium. Compatible groupe électrogène grâce à la correction du facteur de puissance.
Électrode rutilo‑cellulosique universelle pour le soudage des aciers courants en toutes positions. Bonne maniabilité, laitier facile à décrocher et utilisation possible sur des générateurs à faible tension à vide.
Électrode rutile universelle pour le soudage en toutes positions des aciers de construction, tubes et tôles. Fusion agréable, laitier facile à retirer ; particulièrement adaptée aux postes à très basse tension à vide.
Électrode rutile universelle pour le soudage en toutes positions des aciers courants, en chaudronnerie, serrurerie, tôlerie, charpente, constructions métalliques, réservoirs, tuyauteries et travaux de réparation.
Électrode rutile universelle pour toutes positions, y compris verticale descendante. Amorçage facile, arc stable sans projections, laitier auto‑détachable, bonne pénétration et bonne tolérance aux pièces peintes, grasses ou rouillées.
Électrode rutile à enrobage épais pour structures en acier destinées à la galvanisation et cuves de galvanisation. Faible teneur en silicium et manganèse : ni surépaisseur ni différence d’aspect du zinc au droit de la soudure.
Électrode rutilo‑cellulosique toutes positions, facile à manier, pour charpentes moyennes et légères, réservoirs et structures tubulaires. Bel aspect de cordon, arc doux et laitier qui se détache facilement.
Électrode rutilo‑cellulosique toutes positions, facile d’emploi, y compris en angle vertical descendant, et tolérante aux pièces mal préparées. Cordons plats ou légèrement convexes, laitier facile à détacher.
Électrode rutile Gricon 33 (AWS E6013) de 2,5 × 350 mm, en étui de 235 électrodes (4,8 kg).
Électrode rutilo‑cellulosique universelle, toutes positions y compris en verticale descendante, facile à utiliser même sur des tôles rouillées, calaminées ou mal préparées : entretien, réservoirs, tuyauteries, constructions tubulaires. Cordons plats, laitier facile à éliminer.
Électrode basique universelle à rendement de 115 % pour assemblages très sollicités ou bridés : châssis, charpentes lourdes, construction navale, appareils sous pression. Bonne résilience jusqu’à −60 °C et bonne tenue à la fissuration à froid.
Électrode basique à double enrobage pour constructions métalliques et réparations, passes de pénétration et joints mal préparés. Arc stable en toutes positions, peu de projections et laitier facile à décrocher.
Électrode basique universelle à rendement de 115 % pour assemblages fortement sollicités ou bridés : châssis, charpentes lourdes, construction navale, appareils à pression. Résilience jusqu’à −50 °C et bonne tenue à la fissuration à froid.
Électrode basique pour le soudage des aciers à grains fins et faiblement alliés à très haute limite élastique et des appareils à pression, en service de −40 à +450 °C. Très bas hydrogène diffusible et bonne qualité radiographique.
Électrode basique bas hydrogène au molybdène pour aciers et tubes de chaudières et d’appareils à pression en service jusqu’à 500 °C. Bonne résistance à l’hydrogène, fusion douce, laitier facile à enlever et bel aspect du cordon.
Électrode basique bas hydrogène déposant un acier au cuivre, nickel et chrome, pour le soudage des aciers résistant à la corrosion atmosphérique : ponts, construction navale, cuves, bardages, glissières de sécurité, pylônes.
Électrode basique bas hydrogène pour joints tenaces et sans fissures sur aciers non alliés, y compris à carbone élevé, et pour couches tampons. Arc stable, qualité radiographique, dépôt sans porosité et bon détachement du laitier.
Électrode basique très bas hydrogène pour la construction navale et la construction métallique légère. Peu de projections, bon mouillage, bon contrôle du bain, un seul réglage d’intensité pour toutes les positions et rendement de 120 %.
Électrode rutilo‑basique pour le soudage des aciers inoxydables austénitiques de type 18/8 : tubes, cuves, échangeurs, tuyauteries. Fusion douce sans projections, bon détachement du laitier, service de −196 à +350 °C.
Électrode rutilo‑basique au molybdène pour le soudage et le rechargement des inox austénitiques Cr‑Ni‑Mo non stabilisés : chimie, pétrochimie, milieu marin, agroalimentaire, réservoirs, tuyauteries et échangeurs.
Électrode rutilo‑basique pour assemblages hétérogènes (inox sur aciers alliés), aciers réfractaires, sous‑couche avant rechargement dur, réparation d’engins de travaux publics et couche intermédiaire sur aciers plaqués 18/8.
Électrode rutilo‑basique déposant un acier austénitique réfractaire résistant à la corrosion et à l’oxydation jusqu’à 1 200 °C, pour chaudières, pétrochimie, fours et équipements thermiques. Bonne tenue à la fissuration à chaud.
Électrode rutilo‑basique austéno‑ferritique pour assemblages hétérogènes et aciers difficiles à souder (aciers à outils, au manganèse, moulés, à ressorts) et sous‑couche avant rechargement dur. Forte résistance à la fissuration, laitier auto‑détachable.
Électrode rutilo‑basique à haut rendement (160 %) pour l’assemblage et le rechargement des aciers au manganèse, les assemblages hétérogènes, la sous‑couche avant rechargement dur et la réparation de pièces soumises aux chocs.
Électrode rutilo‑basique de rechargement dur pour pièces de machines et outils soumis à forte abrasion, pressions et chocs : godets et dents, matériel d’excavation, vis transporteuses, maillons de chenilles, cônes de concassage.
Électrode graphito‑basique ferro‑nickel (environ 60 % Ni) pour l’assemblage et la réparation des fontes à graphite sphéroïdal ou fortement sollicitées et des assemblages fonte‑acier : blocs moteurs, bâtis, corps de pompes et de vannes.
Électrode aluminium à 5 % de silicium pour l’assemblage et la réparation des pièces en aluminium et alliages (AlSi, AlSiMg, AlZnMg…) : pièces de fonderie, blocs moteurs, culasses, cuves, citernes, bennes de camions.
Électrode de découpage et de perçage à l’arc pour tous métaux, y compris inox, fontes et alliages cuivreux : tôles, fers plats, profilés, tubes, brides. Souffle puissant pour une grande vitesse d’enlèvement de métal.
Baguette d’apport cuivrée pour le soudage TIG des aciers de construction de type S355, adaptée aux passes de pénétration et de fond en tuyauterie et aux soudures de haute qualité soumises à contrôles.
Baguette d’apport cuivrée pour le soudage TIG des aciers au carbone et au carbone‑manganèse, adaptée aux tôles galvanisées ou prépeintes, avec un bel aspect de cordon, pour tuyauterie, chaudières, réservoirs et construction métallique.
Baguette TIG pour aciers doux et C‑Mn, offrant de bonnes propriétés mécaniques et une excellente ténacité jusqu’à −50 °C, avec un arc stable, pour la construction métallique générale et les chaudières.
Baguette d’apport cuivrée pour le soudage TIG des aciers faiblement alliés à 1,25 % de chrome et 0,5 % de molybdène, résistant au fluage jusqu’à 550 °C, pour l’industrie chimique et pétrochimique.
Baguette d’apport pour le soudage TIG en courant alternatif des alliages aluminium‑magnésium à 5 % de magnésium, homogènes ou hétérogènes, offrant une bonne résistance à la corrosion en eau de mer et de très bonnes propriétés mécaniques.
Baguette d’apport à bas carbone pour le soudage TIG des aciers inoxydables 304 et 304L, ainsi que des nuances stabilisées 321 et 347, pour la chaudronnerie, la tuyauterie et les appareils sous pression.
Baguette d’apport à bas carbone pour le soudage TIG des inox 309 et 309L et des assemblages hétérogènes inox‑acier ; sa teneur en ferrite d’environ 12 % tolère une forte dilution sans risque notable de fissuration.
Baguette d’apport à bas carbone pour le soudage TIG des aciers inoxydables 316 et 316L, ainsi que des nuances sans molybdène 304 et 304L, pour les assemblages courants en inox.
Baguette d’apport pour le soudage TIG des aciers austénitiques au manganèse, donnant un dépôt inoxydable, amagnétique, insensible à la fissuration et auto‑écrouissable, également utilisée en sous‑couche avant rechargement.
Baguette d’apport à bas carbone pour le soudage TIG des inox totalement austénitiques de type 904L, très résistante à la corrosion par piqûres et caverneuse en milieux réducteurs (acides sulfurique, phosphorique, organiques).
Baguette d’apport pour le soudage TIG des alliages cuivre‑silicium et cuivre‑manganèse, entre eux ou avec des aciers courants, et des tôles revêtues galvanisées, notamment dans l’industrie automobile.
Baguettes d’acier de 1 000 mm pour le soudage au chalumeau oxyacétylénique, en étui de 5 kg, du Ø 2,0 au Ø 3,0 mm.
Fil plein cuivré pour le soudage MAG des aciers de construction de type E36 et similaires, sous mélange argon‑CO2 ou CO2 pur, pour la construction automobile, ferroviaire et navale et le matériel de travaux publics.
Fil MIG acier SG2 de Ø 0,6 mm en bobine de 5 kg.
Fil plein cuivré pour le soudage MAG sous argon‑CO2 des aciers au carbone faiblement alliés au molybdène, résistant au fluage jusqu’à environ 500 °C, pour la tuyauterie et les chaudières.
Fil plein cuivré pour le soudage MAG sous argon‑oxygène des aciers faiblement alliés à 1,25 % de chrome et 0,5 % de molybdène, résistant au fluage jusqu’à 550 °C, pour la chimie et la pétrochimie.
Fil plein cuivré faiblement allié au cuivre, au nickel et au chrome pour le soudage MAG des aciers de construction résistant à la corrosion atmosphérique, pour ouvrages publics, ponts et chaussées et applications marines.
Fil plein cuivré faiblement allié au nickel et au molybdène pour le soudage MAG des aciers à haute limite élastique, avec une bonne résilience jusqu’à −50 °C, pour l’offshore, la pétrochimie et les engins de levage.
Fil plein cuivré pour le soudage MAG des aciers de construction courants de type E24, utilisable aussi sur tôles galvanisées, sous mélange argon‑CO2 ou CO2 pur, en construction métallique et appareils à pression.
Fil plein pour le soudage MIG des alliages aluminium‑magnésium à 5 % de magnésium, homogènes ou hétérogènes, offrant une bonne résistance à la corrosion en eau de mer et de bonnes propriétés mécaniques.
Fil MIG aluminium AlMg5Cr en bobines de 0,5 kg ou 6 kg, du Ø 0,8 au Ø 1,2 mm.
Fil plein pour le soudage MIG des aciers austénitiques au manganèse, donnant un dépôt inoxydable, amagnétique et résistant à la fissuration, également utilisé en sous‑couche avant rechargement.
Fil plein à bas carbone et à teneur en silicium augmentée pour le soudage MIG des inox austénitiques 304, 304L, 321 et 347, en chaudronnerie, tuyauterie et appareils sous pression.
Fils MIG inox 308LSi et 309LSi de Ø 1,2 mm en bobine de 15 kg.
Fil plein à bas carbone dopé au silicium pour le soudage MIG des inox 309 et 309L et des assemblages hétérogènes inox‑acier ; sa forte teneur en ferrite tolère une dilution importante sans risque notable de fissuration.
Fil plein pour le soudage MIG des aciers inoxydables austénitiques réfractaires de type 310 et des assemblages réfractaire‑inox, résistant à l’oxydation jusqu’à environ 1 000 °C.
Fils pleins à bas carbone pour le soudage MIG des inox 316 et 316L, ainsi que 304 et 304L, pour la chaudronnerie, la tuyauterie, les appareils sous pression, la chimie, la pétrochimie et l’agroalimentaire.
Fil plein à bas carbone pour le soudage MIG des inox totalement austénitiques de type 904L, très résistant à la corrosion par piqûres et caverneuse en milieux réducteurs (acides sulfurique, phosphorique, organiques).
Fil plein cuivré pour le rechargement MIG de pièces soumises aux chocs et à une abrasion moyenne, donnant un dépôt d’environ 60 HRC, pour mines, carrières, fonderies, cimenteries et matériel de travaux publics.
Fil fourré « Open Arc » pour le soudage sans gaz de protection des aciers au carbone et au carbone‑manganèse en toutes positions, surtout en monopasse, avec un laitier facile à éliminer.
Fil fourré à poudre métallique, sans laitier, pour le soudage sous argon‑CO2 des aciers non alliés de type C‑Mn en toutes positions sauf verticale descendante, avec un arc stable et peu de projections.
Fil fourré de rechargement A740 M de Ø 1,2 mm en bobine de 16 kg.
Alliage cuivre‑zinc de soudo‑brasage, avec ajouts de silicium, d’étain et de manganèse, très fluide et adapté au brasage avec jeu, ici en baguette enrobée de flux Polyflux.
Brasure à 40 % d’argent sans cadmium, à bas point de fusion, très fluide et mouillante, idéale pour les assemblages à jeu serré ; ici en baguette enrobée de flux AGFLUX HP.
Brasure quaternaire à 34 % d’argent sans cadmium, en baguette tubulaire TBW à flux incorporé, pour le brasage des aciers, inox, cuivre, laiton et alliages de nickel avec toute source de chaleur.
Brasure cuivre‑phosphore à 7 % de phosphore, autodécapante sur cuivre et très fluide, pour raccords et tubes en plomberie, électricité, climatisation et réfrigération ; avec flux sur laiton et bronze.
Flux de brasage en pâte prêt à l’emploi pour les brasures à l’argent et cuivre‑phosphore, actif sur une large plage de température, pour l’électrotechnique, le froid, les échangeurs et les installations de gaz.
Flux de soudo‑brasage prêt à l’emploi, en poudre ou en pâte, très décapant et améliorant la fluidité de l’alliage, pour les brasures fondant au‑delà de 700 °C, au chalumeau, par induction ou par résistance.
Électrodes de gougeage de 305 mm de long, en boîte de 50, du Ø 6,35 au Ø 13 mm.
Électrodes pour lance thermique de 6,5 × 559 mm, par lot de 25.
Mini lance thermique de Ø 9,5 × 500 mm.
Tubes contact pour torches MIG, acier et aluminium, par diamètre de fil.
Diffuseurs de gaz, ressorts de buse et rondelles isolantes pour torches MIG.
Buses gaz coniques ou cylindriques pour torches MIG, par diamètre de sortie.
Supports de tube contact pour torches MIG.
Torche MIG‑MAG refroidie eau pour fortes intensités, connexion euro.
Torches MIG‑MAG refroidies gaz Ergoplus, connexion euro : 15 pour les petits postes, 25 et 36 pour l’atelier.
Torche MIG‑MAG Lorch refroidie eau, 4 m.
Gaines acier (isolées ou non) et téflon pour l’aluminium, par diamètre de fil et longueur.
Pince multifonction du soudeur MIG : nettoyage de buse, coupe du fil, démontage des tubes contact.
Pince de soudeur MIG multifonction, pour l’entretien de la torche et la coupe du fil.
Pinces de serrage de l’électrode tungstène, par diamètre.
Supports de pince (corps de pince) pour torches TIG, par diamètre d’électrode.
Diffuseurs à tamis pour torches TIG, par diamètre d’électrode.
Buses céramique à utiliser avec un diffuseur tamis (gas lens), pour une meilleure protection gazeuse.
Buses céramique pour torches TIG, par numéro et diamètre de sortie.
Fiches de raccordement de la gâchette de torche au poste.
Têtes de torche TIG de rechange, rigides ou flexibles.
Tête de torche de rechange pour torches TIG Lorch aLTG 17.
Têtes de torche de rechange, rigides ou flexibles, avec ou sans manche, manche et bague isolante pour torches TIG TG.
Torche TIG refroidie gaz Lorch, 8 m.
Torche TIG Lorch aLTW 2000 refroidie eau, en version Up/Down (réglage de l’intensité sur la poignée) ou DD.
Torche TIG 140 A avec valve de gaz manuelle, 4 m.
Torches TIG à corps rigide ou flexible, livrées avec un faisceau de 8 m.
Pièces d’usure d’origine Binzel pour torches TIG ABITIG : buses céramique, pinces porte‑électrode, bague isolante et capuchon.
Gâchette de remplacement et manche pour torches TIG.
Olives, écrous et raccord pour brancher le tuyau de gaz de la torche TIG.
Kit pour brancher une torche TIG sur un poste Kemppi : raccord de gaz 1/4″ et fiche de gâchette 7 pôles.
Électrode tungstène pour le TIG en courant continu sur aciers et inox. Étui de 10.
Électrode tungstène pour le TIG en courant alternatif sur l’aluminium. Étui de 10.
Électrode tungstène sans thorium, polyvalente en courant continu et alternatif. Étui de 10.
Électrode tungstène sans thorium, pour le TIG en courant continu et alternatif. Étui de 10.
Électrode tungstène lanthane, zirconium et yttrium, pour tous métaux en courant continu et alternatif. Étui de 10, longueur 175 mm.
Électrode tungstène sans thorium, amorçage facile aux faibles intensités. Étui de 10.
Adaptateur de meulage ESV monté sur la meuleuse‑perceuse sans fil IBS/A : affûtage longitudinal régulier des électrodes TIG à 30° ou 60°, pour un arc plus stable. Deux meules diamantées, guide coulissant anodisé dur.
Câbles de soudage équipés, prêts à brancher.
Câble de soudage souple en couronne, par section.
Pinces porte‑électrode pour le soudage à l’électrode enrobée.
Pinces de masse à ressort, à étrier ou magnétiques.
Raccords rapides pour gaz de protection et circuits de refroidissement.
Connecteurs mâles et femelles, adaptateurs et cosses pour câbles de soudage.
Miroir d’inspection magnétique pour souder dans les endroits sans visibilité directe, et miroir de rechange.
Chariots pour deux bouteilles de gaz, roues pleines.
Crayons thermosensibles pour contrôler la température de préchauffage ou d’entre‑passes.
Boîte à compartiments pour ranger les pièces d’usure des torches TIG et MIG.
Clamps pour positionner et aligner les tubes avant soudage, par plage de diamètres.
Équerres magnétiques 45°, 90° et 135° pour maintenir les pièces à souder.
Marteau à piquer pour retirer le laitier.
Servante pliante à hauteur réglable pour soutenir les tubes pendant la découpe, le montage et le soudage ; charge maximale d’utilisation 1 135 kg.
Tête en V de rechange pour trépied pliant de tuyauteur, pour caler les tubes.
Débitmètre à poser sur la buse de la torche pour contrôler le débit de gaz de protection.
Mousse à découper pour obturer les tubes pendant l’inertage, épaisseur 40 mm.
Torche de gougeage à l’arc‑air pour électrodes carbone, et ses pièces de rechange.
Aspirateur haute dépression à cartouche pour les fumées de soudage et les poussières fines, sur roulettes : idéal avec les torches à aspiration intégrée ou une buse d’aspiration au plus près du point de soudage. Décolmatage automatique, protection contre les étincelles.
Étuve de maintien pour électrodes enrobées, à garder près du poste : 5 kg d’électrodes (environ 100 électrodes Ø 3,25 mm), thermostat jusqu’à 120 °C, panier extractible et poignée.
Liquide de refroidissement pour postes et torches refroidis eau, −20 °C à 120 °C. Bidon de 5 L.
Pâte de décapage, produit de passivation et pinceau pour les soudures inox.
Nettoyeur électrochimique de soudures Weldbrush 300 en kit complet, et ses liquides, brosses et pièces.
Pâte anti‑adhérente pour protéger buses et tubes contact des projections. Pot de 375 ml.